


เครื่องฉีดขึ้นรูปกรอบแสง
เครื่องฉีดขึ้นรูปกรอบแสง
โซลูชันการฉีดขึ้นรูปที่มีความแม่นยำสำหรับกรอบแว่นตาพลาสติกและส่วนประกอบแว่นตา
กรอบแว่นไม่ใช่เพียงชิ้นส่วนพลาสติกทั่วไป เฟรมสามารถรวมส่วนที่บาง โปรไฟล์โค้ง รายละเอียดเล็กๆ น้อยๆ และพื้นผิวสวยงามที่มองเห็นได้ชัดเจนเข้าด้วยกันเป็นส่วนประกอบที่ขึ้นรูปชิ้นเดียว การเปลี่ยนแปลงเล็กน้อยในการบรรจุ การหนีบ การระบายความร้อน หรือการจัดตำแหน่งแม่พิมพ์อาจทำให้เกิดการกะพริบ รอยการไหล เส้นเชื่อม การบิดงอ หรือความแตกต่างด้านมิติที่มองเห็นได้หลังการประกอบ
เครื่องฉีดขึ้นรูปแบบกรอบแสง ARLEX ได้รับการออกแบบทางวิศวกรรมโดยเฉพาะสำหรับผู้ผลิตที่ต้องการความเสถียรของขนาดขั้นสุดยอด ความแม่นยำในการทำซ้ำสูง และการตกแต่งพื้นผิวที่สวยงามไร้ที่ติสำหรับกรอบแว่นสายตา ขาแว่น และส่วนประกอบแว่นตาที่มีความแม่นยำ

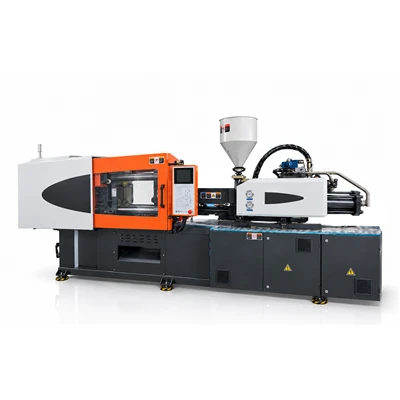
คุณสมบัติทางเทคนิคที่สำคัญสำหรับการผลิตแว่นตาที่มีความแม่นยำ

1. อัตราการฉีดที่แม่นยำเป็นพิเศษ-และโปรไฟล์แรงดัน
การบรรลุข้อบกพร่อง-ส่วนของกรอบผนังที่บาง-ฟรีนั้นจำเป็นต้องมี-ไดนามิกของการตอบสนองสูงและจุดเปลี่ยนที่แม่นยำ
การควบคุมการฉีดหลายขั้นตอน:ความเร็วในการฉีดสูงสุด 10 ขั้นและโปรไฟล์แรงดันช่วยป้องกันการเกิดรอยเค้นบริเวณประตูและการยิงระยะสั้นในขอบเฟรมบาง
การทำซ้ำสูง:ความแม่นยำในการควบคุมตำแหน่งการฉีดภายใน ±0.01 มม. ทำให้แน่ใจได้ว่าการฉีด-ถึง-น้ำหนักการฉีดจะสม่ำเสมอ ซึ่งช่วยลดความแปรปรวนของมิติของเฟรม
การสร้างความเครียดต่ำ-:การควบคุมแรงดันกลับ-และความเร็วของสกรูที่แม่นยำ ปกป้องโพลีเมอร์ที่ละเอียดอ่อน (เช่น TR90 หรือ PC) จากการย่อยสลายด้วยความร้อนและการเสื่อมสภาพของแรงเฉือนในระหว่างการขึ้นรูปพลาสติก
2. ระบบแคลมป์ที่มีความแข็งแกร่งสูง-สำหรับเส้นการแยกส่วนแบบแฟลชเป็นศูนย์-
การกะพริบตามแนวการแยกส่วนทำให้มีค่าใช้จ่ายสูงในการดีแฟลชและการขัดเงาแบบแมนนวล ระบบจับยึดของ ARLEX มีความแข็งแกร่งของแผ่นที่ได้รับการออกแบบทางวิศวกรรมเพื่อกระจายแรงจับยึดอย่างเท่าเทียมกันทั่วทั้งพื้นผิวแม่พิมพ์ทั้งหมด
ปรับความแข็งของแท่นวางให้เหมาะสม:ลดการโก่งตัวของแท่นวางให้เหลือน้อยที่สุดภายใต้แรงกดดันการฉีดสูง ป้องกันช่องว่างขนาดเล็ก-ที่แนวการแยกส่วน
การป้องกันแม่พิมพ์แรงดันต่ำ-:การป้องกันเชื้อราที่ละเอียดอ่อนเป็นพิเศษ-ช่วยปกป้องเม็ดมีด ตัวเลื่อน และหมุดแกนที่ละเอียดที่ซับซ้อนจากความเสียหายระหว่างการปิด
เน็คไทสมดุล- การโหลดแท่ง:รับประกันความเค้นในการจับยึดที่สม่ำเสมอในแม่พิมพ์แว่นตาที่มีหลาย-ช่อง
3. วัสดุ-ชุดสกรูและลำกล้องเฉพาะ
พลาสติกวิศวกรรมแว่นตามีปฏิกิริยาต่อความร้อน แรงเฉือน และความชื้นแตกต่างกัน ARLEX นำเสนอรูปทรงสกรูเฉพาะทางที่ออกแบบมาสำหรับเรซินออพติคอลเฉพาะ:
โพลีคาร์บอเนต (พีซี):รูปทรงของสกรูที่ทนทานต่อ-แรงเฉือนต่ำ การสึกหรอ-โดยเฉพาะช่วยป้องกันการเกิดจุดเหลือง จุดดำ และการบิดเบือนทางการมองเห็น
โพลีเอไมด์ / ไนลอน (PA12, PA66):อัตราการบีบอัดที่ปรับให้เหมาะสมช่วยให้มั่นใจได้ว่าการหลอมเหลวเป็นเนื้อเดียวกันโดยไม่สลายตัวจากความร้อน (หมายเหตุ: ต้องใช้เรซินที่เหมาะสมในการทำให้แห้งจนถึงระดับความชื้นต่ำกว่า 0.05% ก่อนแปรรูป)
TR90 (พลาสติกหน่วยความจำ):การจัดการระบายความร้อนที่แม่นยำช่วยป้องกันการเสื่อมสภาพของวัสดุ ในขณะเดียวกันก็รักษาความยืดหยุ่นและความแข็งแรงของแรงกระแทก
PMMA / ABS / ส่วนผสมทางวิศวกรรม:การออกแบบแผงกั้นหรือสกรูผสมแบบกำหนดเองเพื่อให้มั่นใจว่าสีจะกระจายตัวสม่ำเสมอ
4. การควบคุมอุณหภูมิลำกล้องแบบแม่นยำหลายโซน-
ความสวยงามของพื้นผิวต้องอาศัยอุณหภูมิหลอมละลายที่เข้มงวด- เครื่องจักร ARLEX มีโมดูลอุณหภูมิหลายโซน- PID อิสระที่มีความแม่นยำ ±1 องศาตามแนวแกน ช่วยป้องกันความร้อนสูงเกินไปเฉพาะจุดและการเสื่อมสภาพของเรซิน
5. ระบบขับเคลื่อนไฮดรอลิก-เซอร์โวประสิทธิภาพสูง-
ติดตั้งเซอร์โวมอเตอร์ระดับพรีเมียมและปั๊มเกียร์ภายใน (Sumitomo/Eckerle) ระบบขับเคลื่อน ARLEX ให้กำลังตามต้องการ
การประหยัดพลังงาน:ลดการใช้พลังงานลง 30% ถึง 60% เมื่อเทียบกับระบบปั๊มดิสเพลสเมนต์คงที่-แบบเดิม ขึ้นอยู่กับรอบเวลาและพารามิเตอร์การทำความเย็น
การตอบสนองไฮดรอลิกตามสัดส่วน:รับประกันการเคลื่อนไหวที่ราบรื่นและไร้การสั่นสะเทือน-ในระหว่างการเปิดแม่พิมพ์ การดีดออก และการดึงแกน

ข้อมูลจำเพาะทางเทคนิค
|
พารามิเตอร์ |
ช่วงการกำหนดค่า / พื้นฐานการเลือก |
|
ประเภทเครื่อง |
เครื่องฉีดขึ้นรูปกรอบแสงที่มีความแม่นยำ |
|
แอปพลิเคชันเป้าหมาย |
กรอบแว่นตา, ขาแว่น, กรอบแว่นกันแดด, ส่วนประกอบแว่นตาที่แม่นยำ |
|
แรงหนีบ |
กำหนดค่าตามพื้นที่ชิ้นส่วนที่คาดการณ์ไว้ ความหนืดของวัสดุ และจำนวนช่อง |
|
ปริมาณการยิง / น้ำหนัก |
ปรับขนาดให้ตรงกับ 30%–70% ของความจุถังทั้งหมดเพื่อให้มีเวลาคงตัวของหลอมที่เหมาะสมที่สุด |
|
เส้นผ่านศูนย์กลางของสกรู |
ตัวเลือก A / B / C ต่อรุ่น เลือกตามความไวแรงเฉือนของเรซิน |
|
การควบคุมอุณหภูมิ |
การควบคุมหลายโซน PID- (ความแม่นยำ ±1 องศา) |
|
โปรไฟล์การฉีด |
ระบบตอบสนอง-แบบลูปปิด-แบบหลายขั้นตอน / สูง- |
|
ขนาดแท่นวาง |
ออกแบบมาสำหรับแม่พิมพ์เฟรมออพติคัลแบบหลาย-ช่องและท่อร่วมฮอตรันเนอร์ |
|
ระบบดีดออก |
การดีดออกไฮดรอลิก/กลไกหลาย-จุดพร้อมโปรไฟล์ความเร็วและแรง |
|
ระบบขับเคลื่อน |
เซอร์โวขั้นสูง-ระบบไฮดรอลิก (ส่วนประกอบของ Sumitomo / Eckerle / Rexroth) |
|
ระบบควบคุม |
ตัวควบคุมทางอุตสาหกรรม Techmation / Gefran ระดับมืออาชีพพร้อม-HMI หลายภาษา |
ข้อบกพร่องของแว่นตาเทียบกับโซลูชันเครื่องจักร ARLEX
|
ข้อบกพร่องในการปั้น |
สาเหตุหลักทั่วไป |
โซลูชันเครื่องจักรและกระบวนการ ARLEX |
|
แฟลชบนเส้นแบ่งส่วน |
แรงยึดไม่เพียงพอ การโก่งตัวของแท่นวาง |
การออกแบบแผ่นเพลทที่มีความแข็งแกร่งสูง-และการควบคุมแรงดึงของสายรัด-ที่สมดุล |
|
เส้นเชื่อม / เครื่องหมายการไหล |
ความเร็วการฉีดต่ำ การไหลไม่สม่ำเสมอ |
การทำโปรไฟล์การฉีดความเร็วสูง-หลายขั้นตอนและการควบคุมอุณหภูมิที่แม่นยำ |
|
ช็อตสั้น (ส่วนที่ไม่สำเร็จ) |
แรงดันเติมไม่เพียงพอ เย็นละลาย |
การควบคุมการฉีดแรงดันสูง-และการทำความร้อนบาร์เรลที่แม่นยำหลาย-โซน |
|
Sink Marks & การบิดเบี้ยว |
แรงกดยึดไม่ดี ความเย็นไม่สม่ำเสมอ |
การควบคุมแรงกดค้างไว้-แบบลูปปิดและความแม่นยำของไทม์มิ่งแบบไดนามิก |
|
จุดด่างดำ/การเสื่อมสภาพ |
แรงเฉือนร้อนจัด จุดตายในถัง |
วัสดุ-โปรไฟล์สกรูรับแรงเฉือนต่ำ-โดยเฉพาะและผนังถังด้านในขัดเงา |
|
ความไม่สอดคล้องกันของสี |
การกระจายสีในสกรูไม่เพียงพอ |
โปรไฟล์สกรูผสมแบบกำหนดเองที่ออกแบบมาสำหรับการผสมมาสเตอร์แบทช์ |

กรอบแว่นไม่ใช่ชิ้นส่วนพลาสติกมาตรฐานอุตสาหกรรม เฟรมเดียวประกอบด้วยส่วนที่บางเป็นพิเศษ- โปรไฟล์โค้งที่ซับซ้อน รูปทรงบานพับที่ละเอียด และพื้นผิวสวยงามที่มองเห็นได้ชัดเจน ความผันผวนเล็กน้อยของกระบวนการในอุณหภูมิหลอมละลาย การเติมโพรง หรือแรงจับยึด ส่งผลโดยตรงต่อข้อบกพร่องที่มองเห็นได้ เช่น วาบไฟ เส้นการไหล รอยเชื่อม หรือ-การบิดงอหลังการประกอบ
การเลือกเครื่องฉีดพลาสติกโดยพิจารณาจากน้ำหนักการจับยึดที่กำหนดเพียงอย่างเดียว มักส่งผลให้มีอัตราของเสียสูง ARLEX ใช้วิธีการทางวิศวกรรม-อันดับแรกที่ขับเคลื่อนโดยแอปพลิเคชัน-: เราจับคู่จลนศาสตร์ของเครื่องจักร การออกแบบสกรู ไดนามิกของการฉีด และแรงจับยึดโดยตรงกับเรซิน รูปทรงของแม่พิมพ์ และเป้าหมายผลผลิตของคุณโดยตรง
[ โปรไฟล์เฟรมและเกรดเรซินของคุณ ]
│
▼
[ เรขาคณิตของแม่พิมพ์และเค้าโครงโพรง ]
│
▼
[ การเลือกสกรูและลำกล้องที่แม่นยำ ]
│
▼
[ กำหนดค่าเครื่อง ARLEX ]
การจัดหาส่วนประกอบระดับพรีเมี่ยม
เพื่อรับประกันการดำเนินงานทางอุตสาหกรรมอย่างต่อเนื่องตลอด 24 ชั่วโมงทุกวัน ARLEX ได้รวมส่วนประกอบที่ได้รับการตรวจสอบแล้วจากผู้นำอุตสาหกรรมระดับโลก:
ระบบควบคุม:Techmation / Gefran (การควบคุมกระบวนการที่แม่นยำและการจัดการพารามิเตอร์ที่ใช้งานง่าย)
วาล์วไฮดรอลิก:Bosch Rexroth / Yuken (ตอบสนองรวดเร็ว ทำซ้ำได้สูง)
ระบบปั๊ม:Sumitomo / Eckerle (เสียงรบกวนต่ำ ประสิทธิภาพสูง เอาต์พุตแรงดันคงที่)
ระบบไฟฟ้า:Schneider Electric (การปกป้องและความน่าเชื่อถือระดับอุตสาหกรรม-)
ตลับลูกปืนเชิงเส้นและรางนำ:NSK / THK (การเคลื่อนไหวที่ราบรื่น แรงเสียดทานต่ำ)
ซีลไฮดรอลิก:Hallite / NOK (ความต้านทานการสึกหรอแรงดันสูง- ไม่มีการรั่วไหล)
รายการตรวจสอบการเลือกเครื่องจักรและใบเสนอราคา
หากต้องการรับคำแนะนำเครื่องจักรที่ถูกต้องและใบเสนอราคาที่กำหนดเอง โปรดเตรียมพารามิเตอร์ต่อไปนี้สำหรับวิศวกรการใช้งานของเรา:
ข้อมูลส่วนหนึ่ง
- ภาพวาด 2D หรือ 3D ของเฟรม / ส่วนประกอบ (รูปแบบ STEP / IGES)
- น้ำหนักชิ้นส่วนแต่ละชิ้นและความหนาของผนังเปลี่ยนแปลงไป
- ประเภทเรซินและยี่ห้อ/เกรดที่แน่นอน (เช่น EMS TR90, Covestro PC)
- ข้อกำหนดการตกแต่งพื้นผิวเพื่อความสวยงาม (เช่น แสงใส ความมันวาวสูง การทาสี)
ข้อมูลแม่พิมพ์
- ขนาดแม่พิมพ์ (กว้าง * ยาว * สูง) และน้ำหนักแม่พิมพ์ทั้งหมด
- จำนวนฟันผุ (เช่น 1+1, 2, 4)
- รายละเอียดระบบรันเนอร์ (Cold runner / Hot runner valve gate)
- ข้อกำหนดระยะห่างของแท่งผูก-
ข้อกำหนดด้านเอาท์พุตและระบบอัตโนมัติ
- ตั้งเป้าปริมาณการผลิตรายเดือนหรือรายปี
- วิธีนำออกที่ต้องการ- (หุ่นยนต์เซอร์โวแบบแมนนวล/แกน 3 แกน)
- ข้อกำหนดแหล่งจ่ายไฟของโรงงานในพื้นที่ (เช่น 380V / 50Hz / 3Phase)

คำถามที่พบบ่อย