


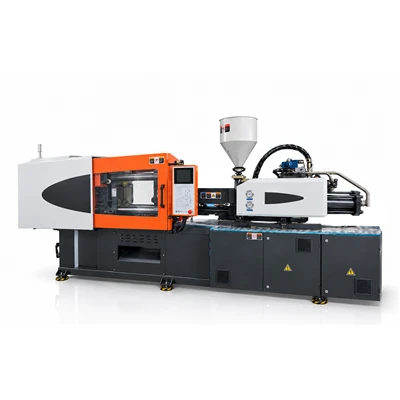
เครื่องฉีดพลาสติกพีพี
Ningbo Yalishi(Arlex) Plastic Machinery Co., Ltd. เป็นหนึ่งในผู้ผลิตชั้นนำและซัพพลายเออร์ของเครื่องฉีดพลาสติก pp ในประเทศจีน โปรดส่งเครื่องฉีดพลาสติก pp ขั้นสูงขายส่งที่ผลิตในประเทศจีนที่นี่จากโรงงานของเรา
ออกแบบมาโดยเฉพาะสำหรับการแปรรูปโพลีโพรพีลีน เครื่องฉีดพลาสติก PP ผสมผสานความเร็วการฉีดสูง การควบคุมความร้อนที่แม่นยำ และแรงดันแคลมป์แบบไดนามิกที่มั่นคง อุปกรณ์นี้จัดการการตกผลึกอย่างรวดเร็วและการหดตัวตามปริมาตรของเรซินโพลีโพรพีลีน ทำให้ได้ขนาดชิ้นส่วนที่สม่ำเสมอและรอบเวลาที่เหมาะสมที่สุดสำหรับบรรจุภัณฑ์ ชิ้นส่วนยานยนต์ และสินค้าอุปโภคบริโภค
กลศาสตร์การขึ้นรูปโพลีโพรพีลีน
โพรพิลีนคืออะไร?
โพรพิลีนเป็นเทอร์โมพลาสติกกึ่ง-ผลึกที่มีความหนาแน่นตั้งแต่ 0.90 g/cm³ ถึง 0.91 g/cm³ มีความทนทานต่อสารเคมีสูงและมีความล้าทางกล มีจำหน่ายในเกรดโฮโมโพลีเมอร์ โคโพลีเมอร์แบบสุ่ม และโคโพลีเมอร์แบบบล็อก
ข้อกำหนดในการประมวลผล
การเปลี่ยนจากการหลอมเหลวไปเป็นของแข็งที่เป็นผลึกทำให้เกิดการหดตัวตามปริมาตรระหว่าง 1.5% ถึง 2.5% การควบคุมการเปลี่ยนแปลงนี้จำเป็นต้องมีการเปลี่ยนแรงดันคงค้างหลาย-อย่างแม่นยำและการกระจายอุณหภูมิหลอมเหลวที่สม่ำเสมอเพื่อป้องกันรอยยุบ ช่องว่างตามปริมาตร และการหดตัวที่แตกต่างกัน
ลักษณะการประมวลผลหลัก
- เอนทาลปีการหลอมเหลวแบบผลึกสูงต้องการการป้อนความร้อนที่มีประสิทธิภาพระหว่างการทำพลาสติก
- อัตราการไหลหลอม (MFR) มีตั้งแต่ 2 กรัม/10 นาทีสำหรับส่วนประกอบโครงสร้าง จนถึงมากกว่า 100 กรัม/10 นาทีสำหรับบรรจุภัณฑ์ที่มีผนังบาง-
- ความหนืดแบบไม่มี-แรงเฉือนของนิวตัน-ภายใต้ความเร็วการฉีดสูง
ความท้าทายในการประมวลผลวัสดุ
อัตราการไหลและแรงเฉือนของหลอมละลาย:เกรด MFR สูงจะไหลได้ง่ายแต่ไวต่อความร้อนเฉือนเฉพาะจุด ซึ่งทำให้โซ่โพลีเมอร์พังทลาย การเปลี่ยนสี และกะพริบที่เส้นแยกเครื่องมือ
การจัดการความร้อน:การเปลี่ยนแปลงของอุณหภูมิตลอดกระบอกทำให้เกิดการเปลี่ยนแปลงความหนืดของของเหลว ส่งผลให้น้ำหนักของช็อต-ถึง-ช็อตและเวลาในการซีลเกตไม่สมดุล
การเปลี่ยนแปลงของความดัน:การตอบสนองแรงกดจับที่ล่าช้าช่วยให้โพลีเมอร์ไหลย้อนกลับผ่านประตู ทำให้เกิดรอยจมบนซี่โครงโครงสร้างหนา
การหดตัวและการบิดเบือน:การระบายความร้อนแบบไม่สมมาตรบนความหนาของผนังที่แตกต่างกันจะทำให้เกิดความเครียดภายในตามทิศทาง ทำให้เกิดการบิดเบี้ยวของชิ้นส่วนและการเบี่ยงเบนมิติ
การย่อยสลายด้วยความร้อน:การยืดเวลาการคงอยู่ที่อุณหภูมิกระบอกปืนที่สูงขึ้นจะทำให้แกนหลักโพลีเมอร์แตกตัว ส่งผลให้ความต้านทานแรงกระแทกทางกลลดลง
ไฮไลท์การกำหนดค่าเครื่อง
หน่วยฉีด
การตั้งค่าการฉีดกระบอกสูบคู่-ให้แรงตามแนวแกนที่สมดุลในระหว่างขั้นตอนการฉีดความเร็วสูง- ตัวเข้ารหัสเชิงเส้นในตัวจะตรวจสอบตำแหน่งเพื่อดำเนินการตัด-จากเติมจนถึงคงแรงกดไว้ภายในระดับมิลลิวินาที
ชุดสกรูและกระบอก
โดดเด่นด้วยรูปทรงสกรูโพลีโพรพีลีนเฉพาะที่มีอัตราส่วนความยาว-ถึง-เส้นผ่านศูนย์กลาง (L/D) 22:1 และโปรไฟล์การบีบอัด 3:1 ส่วนการผสมสิ่งกีดขวางที่เป็นอุปกรณ์เสริมช่วยจัดการการทำให้เป็นพลาสติกได้อย่างรวดเร็วโดยไม่เกิดความเสียหายจากแรงเฉือนของโพลีเมอร์ การรักษาถังโลหะ Bimetallic ป้องกันการสึกหรอเมื่อใช้เกรดเสริมแร่-
การควบคุมความร้อน
หน่วยควบคุม PID แบบหลาย-โซนจะรักษาอุณหภูมิของโซนบาร์เรลให้อยู่ภายใน ±1 องศา คอป้อนอาหารที่มีฉนวนเซรามิก-และระบายความร้อนด้วยน้ำ- ช่วยป้องกันการเชื่อมเม็ดและการอุดตันของคอป้อนอาหาร
เซอร์โว-ระบบไฮดรอลิก
เซอร์โวมอเตอร์ที่มีการตอบสนองสูง-จับคู่กับปั๊มเกียร์ภายในจะควบคุมเอาท์พุตไฮดรอลิก การตอบสนองแบบลูปปิด-ให้การตอบสนองต่อแรงกดอย่างรวดเร็วระหว่างการเปลี่ยนการบรรจุ ในขณะเดียวกันก็ลดการใช้พลังงานลงเมื่อเทียบกับระบบการเคลื่อนที่แบบคงที่-
กลศาสตร์การหนีบ
ระบบสลับคู่ห้า-จุดให้แรงจับยึดที่สม่ำเสมอทั่วทั้งพื้นผิวแท่นวาง เพลตที่ได้รับการปรับปรุง-องค์ประกอบ-จำกัดให้เหมาะสมที่สุดลดการโก่งตัวภายใต้น้ำหนัก ปกป้องเครื่องมือแม่พิมพ์และลดการกะพริบของเส้นแยก
การปรับปรุงการผลิตและคุณภาพ
ความเสถียรของการฉีด:การควบคุมเซอร์โวแบบลูปปิด-จะรักษาโปรไฟล์ความเร็วในการฉีดที่กำหนดไว้สำหรับเรซิน MFR หลากหลายรูปแบบ ซึ่งช่วยลดการเบี่ยงเบนของน้ำหนักช็อต
การเปลี่ยนการบรรจุอย่างรวดเร็ว:การตอบสนองแบบไฮดรอลิกช่วยให้สามารถถ่ายเทแรงกดได้อย่างรวดเร็ว ช่วยลดการเกิดรอยจมบนวัสดุที่มีความหนา
ความสม่ำเสมอของความร้อน:การให้ความร้อน PID แบบหลาย-โซนช่วยป้องกันฮอตสปอตเฉพาะจุด โดยรักษา-มาสเตอร์แบทช์สีที่ไวต่อความร้อนและสารเติมแต่งด้านประสิทธิภาพ
การทำให้เป็นพลาสติกที่เป็นเนื้อเดียวกัน:ตัวขับเคลื่อนการทำพลาสติกด้วยแรงบิดสูง-ให้อุณหภูมิหลอมเหลวที่สม่ำเสมอตลอดลำดับวงจรที่รวดเร็ว
การทำซ้ำของเบาะ:การตอบสนองของทรานสดิวเซอร์เชิงเส้นจะรักษาตำแหน่งเบาะภายใน ±0.1 มม. ทำให้ได้ขนาดชิ้นส่วนที่มั่นคง
การเพิ่มประสิทธิภาพวงจร:การเคลื่อนที่ของแคลมป์และแกนที่ซิงโครไนซ์จะช่วยลดระยะเวลาของวงจรแห้งเพื่อเพิ่มผลผลิตชิ้นส่วนต่อชั่วโมง
พารามิเตอร์การประมวลผลที่สำคัญ
|
ตัวแปรกระบวนการ |
เป้าหมายมาตรฐาน |
ช่วงการดำเนินงาน |
|
อุณหภูมิหลอมละลาย |
220 องศา |
200 องศา - 260 องศา |
|
อุณหภูมิแม่พิมพ์ |
40 องศา |
20 องศา - 60 องศา |
|
แรงดันการฉีด |
100 เมกะปาสคาล |
70 - 150 เมกะปาสคาล |
|
ความเร็วในการฉีด |
สูง |
120 - 250 มม./วินาที |
|
แรงดันย้อนกลับ |
1.0 เมกะปาสคาล |
0.5 - 2.0 เมกะปาสคาล |
|
ความเร็วของสกรู |
90 รอบต่อนาที |
40 - 140 รอบต่อนาที |
การใช้งานผลิตภัณฑ์หลัก
บรรจุภัณฑ์แบบผนังบาง-:ภาชนะบรรจุอาหาร ถังใส่นม และถังที่ต้องการความเร็วในการฉีดสูงเพื่อเติมโปรไฟล์บางๆ ก่อนที่เกตจะแข็งตัว
หมวกและฝาปิด:การปิดแบบเกลียวและ-ฝาปิดบานพับที่มีชีวิตต้องการความสม่ำเสมอของน้ำหนักหลาย-ช่องและความเค้นภายในต่ำเพื่อรักษาอายุการใช้งานการโค้งงอของบานพับ
ส่วนประกอบยานยนต์:แผงประตู แผ่นตกแต่งภายใน และโครงแบตเตอรี่ที่หล่อขึ้นจากสารประกอบเติมแร่-หรือแก้ว-
ของใช้ในบ้านและที่เก็บของ:กล่องเก็บของ ลังไม้ และกระเช้าที่ต้องใช้การยึดแผ่นอย่างแข็งเพื่อป้องกันการพลัดพรากจากกัน
บรรจุภัณฑ์ทางการแพทย์:ถาดปิเปต กระบอกฉีดยา และภาชนะบรรจุของเหลวที่ผลิตภายใต้ข้อกำหนดสภาพแวดล้อมที่สะอาดพร้อมตัวเลือกการหล่อลื่นที่สะอาด
ข้อมูลจำเพาะทางเทคนิค
|
รุ่นเครื่อง |
แรงหนีบ (kN) |
เส้นผ่านศูนย์กลางของสกรู (มม.) |
ปริมาณการยิง (cm3) |
แรงดันการฉีด (MPa) |
เสมอ-ระยะห่างของแท่ง (มม.) |
|
รุ่น 160 |
1600 |
45 |
318 |
175 |
460 × 460 |
|
รุ่น 260 |
2600 |
55 |
570 |
168 |
580 × 580 |
|
รุ่น 380 |
3800 |
65 |
995 |
160 |
720 × 720 |
|
รุ่น 500 |
5000 |
80 |
1960 |
155 |
830 × 830 |
คำถามที่พบบ่อย
ถาม: เครื่องนี้สามารถแปรรูปโพลีโพรพีลีนเสริมแรง-แก้วหรือ-โพลีโพรพีลีนเสริมแรงจากแร่ได้หรือไม่
ก. ใช่. การแปรรูปวัสดุเสริมแรงจำเป็นต้องเตรียมตัวเครื่องด้วยกระบอกโลหะคู่และแพ็คเกจสกรูคาร์ไบด์ที่มีการสึกหรอสูง- ส่วนประกอบเหล่านี้ต้านทานการสึกหรอจากการเสียดสีที่เกิดจากเส้นใยแก้วหรือสารเติมแต่งแร่ตลอดระยะเวลาการผลิตที่ยาวนาน
ถาม: สกรูแบบใดที่เหมาะกับการผลิตปริมาณมาก-
ตอบ: สกรูที่มีอัตราส่วน 22:1 L/D, อัตราส่วนการอัด 3:1 และหัวผสมเฉพาะจะทำให้หลอมละลายเป็นเนื้อเดียวกันโดยสมบูรณ์ การออกแบบนี้ให้ความร้อนจากเรซินสม่ำเสมอและการกระจายสีโดยไม่ทำให้ความร้อนลดลงที่ความเร็วการหมุนที่สูงขึ้น
ถาม: ต้องมีความแม่นยำในการควบคุมอุณหภูมิในระดับใดในการประมวลผล
ตอบ: แนะนำให้ใช้การควบคุม PID แบบหลาย-โซน โดยคงอุณหภูมิไว้ภายใน ±1 องศา ทั่วทั้งโซนทำความร้อนแบบบาร์เรลทั้งหมด การควบคุมความร้อนที่แม่นยำช่วยป้องกันการแตกตัวของเรซินเฉพาะจุดและรักษาความหนืดหลอมให้คงที่
ถาม: แรงจับยึดสำหรับแม่พิมพ์โพลีโพรพีลีนถูกกำหนดอย่างไร
ตอบ: ข้อกำหนดด้านแรงจับยึดคำนวณจากพื้นที่ช่องที่ยื่นออกมาทั้งหมด ความหนาของผนัง และ MFR ของเรซิน โดยทั่วไปชิ้นส่วนมาตรฐานจะต้องมีแฟคเตอร์แรงกดในการจับยึด 30 - 50 MPa ต่อหน่วยของพื้นที่ฉายภาพ ในขณะที่ส่วนประกอบที่มีผนังบาง-นั้นต้องการแฟคเตอร์แรงกดที่สูงกว่าโดยขึ้นอยู่กับรูปทรงของแม่พิมพ์ที่เฉพาะเจาะจง
ป้ายกำกับยอดนิยม: เครื่องฉีดพลาสติก pp ผู้ผลิตเครื่องฉีดพลาสติก pp ประเทศจีน ซัพพลายเออร์ โรงงาน
คู่ของ
เครื่องฉีดพลาสติกพีอีถัดไป
ไม่ใช่คุณอาจชอบ


ส่งคำถาม