


เซอร์โว-เครื่องฉีดขึ้นรูปไฮดรอลิกลึก-
Ningbo Yalishi(Arlex) Plastic Machinery Co., Ltd. เป็นหนึ่งในผู้ผลิตชั้นนำและซัพพลายเออร์ของเครื่องขึ้นรูปแบบ-ไฮดรอลิกแบบลึก-แบบเซอร์โวในจีน โปรดส่งเครื่องขึ้นรูปแบบลึก-ไฮดรอลิกลึก-เซอร์โวขั้นสูงที่ผลิตในประเทศจีนที่นี่จากโรงงานของเรา
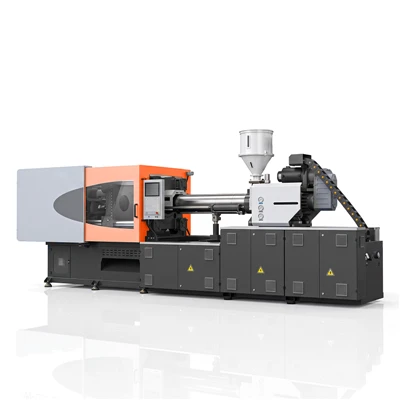
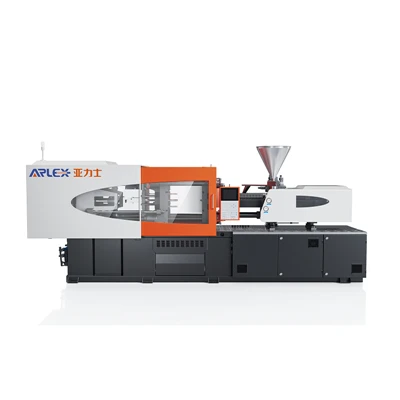
เครื่องฉีดขึ้นรูป-ไฮดรอลิกลึก-ของเซอร์โวเป็นเครื่องฉีดขึ้นรูปที่มีระยะเปิดที่ยาวขึ้น ระยะห่างของแท่งผูก-ที่ขยายใหญ่ขึ้น และระบบขับเคลื่อนเซอร์โว-ไฮดรอลิก สร้างขึ้นสำหรับการผลิตชิ้นส่วนพลาสติกขนาดกลาง-ถึง-โพรงลึก-เช่นภาชนะ ถังทรงสูง และกล่องหุ้มลึก- หน่วยนี้ให้-ความสามารถในการยิงในปริมาณมากและความแข็งแกร่งในการจับยึดแบบไดนามิกเพื่อรองรับ-ตัวกระตุ้นการดึงแกนและการเคลื่อนที่ของตัวดีดที่ยาว
เซอร์โว-ระบบไฮดรอลิก
เซอร์โวมอเตอร์:มอเตอร์ซิงโครนัสแม่เหล็กถาวรทำงานตามความต้องการ-การจับคู่ RPM ตาม
ระบบไฮดรอลิก:ปั๊มเกียร์ภายในควบคู่กับบล็อกท่อร่วมที่ออกแบบมาเพื่อลดความปั่นป่วนของของไหลภายใน
ปิด-การควบคุมลูป:ความดันของระบบและการตอบสนองการไหลได้รับการตรวจสอบผ่านตัวเข้ารหัสแบบโรตารีแบบออปติคอลและทรานสดิวเซอร์แรงดัน
การควบคุมความดัน:การมอดูเลตแรงดันหลาย-พร้อมการตอบสนองของวาล์วตามสัดส่วน
การควบคุมความเร็ว:การควบคุมการไหลบรรลุการปรับความเร็วด้วยเวลาตอบสนองต่ำกว่า 40 ms
ความเสถียรของระบบ:อุณหภูมิของของไหลคงอยู่ในพารามิเตอร์การทำงานในระหว่างการทดสอบรอบ-โหลดแห้ง-อย่างต่อเนื่อง
หน่วยหนีบ
แรงหนีบ:โครงโครงสร้างได้รับการจัดอันดับให้ทนทานต่อแรงดันโพรงสูงสุดโดยไม่เกินขีดจำกัดขนานของแท่น
โครงสร้างแท่นวาง:รูปทรงของแท่นพิมพ์ตรงกลาง-กดหนัก-โดยกระจายแรงยึดไปทั่วบริเวณการติดตั้งแม่พิมพ์
เสมอ-ระยะห่างของแท่ง:ระยะห่างที่ขยายใหญ่ขึ้นระหว่างแถบผูกที่รองรับฐานแม่พิมพ์ลึกและชุดประกอบกระบอกดึงแกนด้านข้าง-
ความสูงของแม่พิมพ์:ช่วงการเปิดแสงธรรมชาติที่ขยายออกไปรองรับข้อกำหนดจำเพาะของเครื่องมือวาด-ความลึกที่หนา
การติดตั้งแม่พิมพ์:ช่อง T- มาตรฐานกลึงและส่วนต่อประสานการติดตั้งหุ่นยนต์
จลนศาสตร์ของการหนีบ:แท่งผูก-ที่แข็งขึ้น-บนพื้นผิวรวมกับกลไกการสลับจุดห้า-
หน่วยฉีด
ความเร็วในการฉีด:โปรไฟล์ความเร็วที่ตั้งโปรแกรมได้หลาย- ครอบคลุมข้อกำหนดการเติมความหนาของผนังที่แปรผันได้
แรงดันฉีด:ความสามารถในการยึดเกาะสูงสุดในการควบคุมความหนาแน่นของพลาสติกระหว่างการทำความเย็น
จังหวะการฉีด:การเคลื่อนตัวของระยะชักของสกรูแบบขยายทำให้ได้ขนาดช็อตตามปริมาตรที่ระบุ
เส้นผ่านศูนย์กลางของสกรู:สกรูโลหะผสมเหล็กไนไตรด์ ออกแบบมาเพื่อการทำให้หลอมเหลวเป็นเนื้อเดียวกัน
น้ำหนักฉีด:วัดความสามารถของมวลกระสุนที่คำนวณโดยเทียบกับความหนาแน่นโพลีสไตรีนมาตรฐาน (PS)
หน่วยการทำให้เป็นพลาสติก:มอเตอร์ฉีดพลาสติกไฮดรอลิกแรงบิดสูง-รองรับการจ่ายสารต่อเนื่องภายใต้โซนความร้อนที่ตั้งไว้
การควบคุมและความเสถียรของกระบวนการ
การทำโปรไฟล์กระบวนการ
ไมโครโปรเซสเซอร์อุตสาหกรรมที่ควบคุมความเร็วการฉีดไดนามิกและการเปลี่ยนแรงดัน
การฉีดหลาย-
โปรไฟล์ความเร็วในการฉีดที่ตั้งโปรแกรมได้ 10 ขั้นตอนและขั้นตอนแรงกดค้างไว้
การควบคุมอุณหภูมิ
การทำความร้อนแบบบาร์เรลหลาย-โซนแบบ PID จะรักษาจุดอุณหภูมิที่ตั้งไว้ภายใน ±1 องศา
กลับ-การควบคุมความดัน
การปรับความดัน-วนกลับ-แบบปิดซึ่งควบคุมความหนาแน่นของการจ่ายสาร
ความสม่ำเสมอในการยิง
ความทนทานต่อความสามารถในการทำซ้ำของมวลถูกบันทึกไว้ภายในความแปรปรวนน้อยกว่าหรือเท่ากับ 0.35% ภายใต้เงื่อนไขการทดสอบพื้นของร้านค้า-ที่เสถียร
วัสดุที่แนะนำ
พีพี:เกรดโพลีโพรพีลีนเหมาะสำหรับ-ลังดึงลึก ถัง และ-ภาชนะผนังบาง
วิชาพลศึกษา:โพลีเอทิลีนความหนาแน่นสูง/ต่ำ-สำหรับ-ถังเก็บและถังอุตสาหกรรมสำหรับงานหนัก
เอบีเอส:อะคริโลไนไตรล์ บิวทาไดอีน สไตรีนสำหรับโครงสร้างที่แข็งแรงและตัวเครื่อง
พีซี:สูตรโพลีคาร์บอเนตสำหรับตัวเรือนโปร่งใสลึกและชิ้นส่วนทนความร้อน-
พ่อ:เกรดโพลีเอไมด์สำหรับชิ้นส่วนทางเทคนิคที่ต้องการความต้านทานเชิงกล
ป้อม:โพลีออกซีเมทิลีนสำหรับส่วนประกอบการทำงานที่มีความแข็งสูง-
การใช้งานที่แนะนำ
- ลังลอจิสติกส์ กระเป๋าโท้ตแบบวางซ้อนกันได้ และคอนเทนเนอร์จัดเก็บที่ต้องใช้แกนดึงที่ยาว-
- ถังขยะอุตสาหกรรม ถังเอนกประสงค์ และถังเคมี
- แผงลึกภายในรถยนต์ กล่องใส่แบตเตอรี่ และขอบประตู
- ตัวเครื่องด้านนอกของเครื่องใช้ในบ้าน ถังด้านในของเครื่องซักผ้า และแผ่นรองตู้เย็น
- กระถางเกษตร อ่างอเนกประสงค์ และเครื่องปลูก-สำหรับใช้งานหนัก
การกำหนดค่าเครื่องที่แนะนำ
การกำหนดค่าที่มีให้สำหรับการเลือกแรงจับยึด: 90T / 120T / 140T / 158T / 178T / 218T / 278T / 318T / 358T / 408T / 478T / 568T / 658T / 788T / 988T / 1180T / 1380T / 1680T
ข้อมูลจำเพาะการกำหนดค่าเครื่อง
|
พารามิเตอร์ข้อมูลจำเพาะ |
หน่วย |
น้ำหนักบรรทุกขนาดเล็ก (90T - 318T) |
น้ำหนักปานกลาง (358T - 788T) |
น้ำหนักบรรทุกขนาดใหญ่ (988T - 1680T) |
|
แรงหนีบ |
กิโลนิวตัน |
900 - 3180 |
3580 - 7880 |
9880 - 16800 |
|
เปิดจังหวะ |
มม |
360 - 620 |
680 - 1020 |
1180 - 1600 |
|
ระยะห่างระหว่างแถบผูก (H × V) |
มม |
360x360 - 660x660 |
710x710 - 1000x1000 |
1120x1120 - 1480x1480 |
|
สูงสุด ความสูงของแม่พิมพ์ |
มม |
450 - 680 |
720 - 980 |
1080 - 1400 |
|
นาที. ความสูงของแม่พิมพ์ |
มม |
150 - 220 |
250 - 380 |
450 - 600 |
|
จังหวะอีเจ็คเตอร์ |
มม |
100 - 180 |
200 - 300 |
320 - 420 |
|
แรงอีเจ็คเตอร์ |
กิโลนิวตัน |
33 - 77 |
90 - 186 |
230 - 360 |
|
เส้นผ่านศูนย์กลางของสกรู (สกรู B) |
มม |
35 - 65 |
70 - 100 |
110 - 140 |
|
ปริมาณการยิงตามทฤษฎี |
ซม.³ |
168 - 1028 |
1308 - 3534 |
4655 - 10005 |
|
น้ำหนักฉีด (PS) |
g |
153 - 935 |
1190 - 3215 |
4236 - 9104 |
|
แรงดันการฉีด |
MPa |
150 - 210 |
145 - 195 |
140 - 185 |
|
สูงสุด อัตราการฉีด |
g/s |
95 - 280 |
320 - 680 |
750 - 1450 |
|
ความเร็วของสกรู (สูงสุด) |
รอบต่อนาที |
0 - 210 |
0 - 180 |
0 - 140 |
|
กำลังมอเตอร์ปั๊ม |
กิโลวัตต์ |
11 - 30 |
37 - 75 |
90 - 132 |
|
น้ำหนักเครื่อง |
ตัน |
3.5 - 11.5 |
13.8 - 32.0 |
42.0 - 88.0 |
การตรวจสอบคุณภาพและการตรวจสอบโรงงาน
การตรวจสอบการจัดตำแหน่งแท่นวาง:ความขนานของแท่นทดสอบโดยใช้ไดอัลอินดิเคเตอร์และเครื่องมือวัดด้วยเลเซอร์ภายใต้แรงดันแคลมป์ไฮดรอลิกเต็มที่
การทดสอบวงจรแห้ง 48- ชั่วโมง:การวิ่งที่มีความทนทานอย่างต่อเนื่องโดยดำเนินการเปิด/ปิด การดึงแกน- และลำดับการดีดออกก่อนการบรรจุ
การสอบเทียบความดัน:ความดันไฮดรอลิกและการไหลแบบวงปิด-ที่สอบเทียบกับเซ็นเซอร์ความดันดิจิทัลที่สอบเทียบแล้ว
การตรวจสอบการกวาดล้างแม่พิมพ์:การตรวจสอบทางเทคนิคเกี่ยวกับการเขียนแบบแม่พิมพ์ของลูกค้า การตรวจสอบ-ระยะห่างของแท่งผูก รูปแบบการดีดออก และ-ความต้องการระยะชักดึงแกนก่อนที่จะอนุมัติการผลิต
บริการด้านเทคนิค:การสนับสนุนใน-การทดสอบการใช้งานไซต์ การตั้งค่าพารามิเตอร์กระบวนการ และการฝึกอบรมการบำรุงรักษาผู้ปฏิบัติงาน
คำถามที่พบบ่อย
ถาม: เครื่องจักรได้รับการกำหนดค่าให้สามารถรองรับขนาดแม่พิมพ์ที่วาดลึก-ได้อย่างไร
ตอบ: อุปกรณ์นี้มีช่องว่างระหว่างแถบยึดที่กว้างขึ้น ความจุความสูงของแม่พิมพ์สูงสุดที่เพิ่มขึ้น และระยะชักเปิดที่ขยายออกไป ทำให้มีระยะห่างทางกายภาพสำหรับฐานแม่พิมพ์ที่ยาวและกระบอกดึงแกนไฮดรอลิก-
ถาม: กลไกอะไรควบคุมการดีดออกของส่วนประกอบในช่องลึก-
ตอบ: การดีดออกได้รับการจัดการโดยจังหวะดีดตัวกระทุ้งแบบไฮดรอลิกที่ขยายออกไป ซึ่งจับคู่กับแรงดันตามสัดส่วนและการควบคุมความเร็ว การดีดออกหลาย-ช่วยให้สามารถปลดกลไกช้าๆ ในขั้นต้นเพื่อปลดล็อคล็อคสุญญากาศก่อนที่จะเปลี่ยนเป็นจังหวะดีดออกเต็ม
ถาม: ระบบเซอร์โวจัดการอุณหภูมิน้ำมันไฮดรอลิกในระหว่างรอบแรงดันคงค้างอย่างไร
ตอบ: มอเตอร์แม่เหล็กถาวรจะลดความเร็วในการหมุนลงในระหว่างขั้นตอนการคงแรงดัน การหมุนเวียนของของไหลที่ลดลงจะจำกัดการสะสมของอุณหภูมิไฮดรอลิกในระหว่างรอบการทำความเย็นที่ขยายออกไป
ถาม: เครื่องจักรนี้สามารถรีไซเคิลหรือ-บดสูตรโพลีเมอร์ซ้ำได้หรือไม่
ตอบ: ได้ โดยมีเงื่อนไขว่าชุดสกรูและกระบอกได้รับการกำหนดค่าให้มีตัวเลือกการต้านทานการสึกหรอ-หรือการบำบัดด้วยโลหะคู่เพื่อจัดการความผันผวนของความหนืดและสารที่มีฤทธิ์กัดกร่อน
ถาม: ต้องใช้พารามิเตอร์ทางเทคนิคใดบ้างในการเลือกแรงจับยึดที่ถูกต้อง
ตอบ: การกำหนดแรงจับยึดต้องใช้พื้นที่ฉายชิ้นงาน ($cm^2$) ความหนาผนังสูงสุด อัตราการไหลของเรซิน ความลึกในการดึงรวม -ข้อกำหนดระยะชักดึงแกน และเวลารอบเป้าหมาย
ป้ายกำกับยอดนิยม: เซอร์โว-เครื่องขึ้นรูปแบบไฮดรอลิกลึก- ประเทศจีน ผู้ผลิตเครื่องขึ้นรูปแบบเซอร์โว-ไฮดรอลิกลึก- ซัพพลายเออร์ โรงงาน
คุณอาจชอบ




ส่งคำถาม