


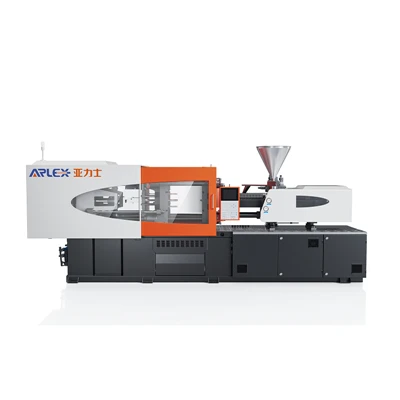
เครื่องขึ้นรูปโพรง-ไฮดรอลิกหลาย-เซอร์โว
Ningbo Yalishi(Arlex) Plastic Machinery Co., Ltd. เป็นหนึ่งในผู้ผลิตชั้นนำและซัพพลายเออร์ของเครื่องขึ้นรูปแบบหลายช่อง-ไฮดรอลิกแบบเซอร์โว-ในประเทศจีน โปรดส่งเครื่องขึ้นรูปแบบหลายช่อง-ไฮดรอลิกหลาย-เซอร์โวขั้นสูงที่ผลิตในประเทศจีนที่นี่จากโรงงานของเรา
เครื่องขึ้นรูปแบบโพรง-ไฮดรอลิกหลาย-ของเซอร์โวผสมผสานไดรฟ์เซอร์โวมอเตอร์ที่ตอบสนองเร็ว-เข้ากับการกระจายน้ำมันไฮดรอลิกที่ปรับให้เหมาะสม เพื่อให้แรงยึดที่สม่ำเสมอ การควบคุมปริมาตรการฉีดซ้ำ และการเปลี่ยนพลาสติกเรซินอย่างต่อเนื่องสำหรับการทำงานของเครื่องมือที่มีหลาย-ช่อง
เซอร์โว-ระบบไฮดรอลิก
เซอร์โวมอเตอร์:ไดรฟ์ซิงโครนัสแม่เหล็กถาวรจะปรับความเร็วในการหมุนของปั๊มตามความต้องการแรงบิดของระบบแบบเรียลไทม์- ซึ่งช่วยลดการบายพาสกำลังในระหว่างขั้นตอนการทำความเย็น
ระบบไฮดรอลิก:บล็อกท่อร่วมแบบรวมช่วยลดความยาวของท่อและความต้านทานการไหล รักษาความปั่นป่วนของของไหลในระดับที่ต่ำกว่าระหว่างการหมุนเวียนอย่างต่อเนื่อง
ปิด-การควบคุมลูป:เซ็นเซอร์ความดันและตัวเข้ารหัสแบบออปติคอลจะส่งสัญญาณของระบบกลับไปยังตัวควบคุมหลักอย่างต่อเนื่องเพื่อชดเชยการขยายตัวทางความร้อนของของไหล
การควบคุมความดัน:การควบคุมแรงดันตามสัดส่วนจะรักษาการเปลี่ยนแปลงแรงดันของเส้นไดนามิกภายใน ±0.5 บาร์ เพื่อจำกัดเส้นแยกระหว่างโพรงแม่พิมพ์
การควบคุมความเร็ว:การควบคุมการเคลื่อนที่แบบแปรผันจะดำเนินการ-เส้นโค้งความเร่งและการลดความเร็วที่ตั้งไว้ล่วงหน้าเพื่อลดแรงดันไฮดรอลิกที่เพิ่มขึ้นอย่างรวดเร็ว
การตอบสนองและความเสถียร:การเร่งความเร็วของระบบขับเคลื่อนไปถึงแรงดันใช้งานเป้าหมายใน 50 มิลลิวินาที ในขณะที่รักษาอุณหภูมิวงจรน้ำมันให้ต่ำกว่า 45 องศาภายใต้ภาระที่ต่อเนื่อง
หน่วยหนีบ
แรงหนีบ:โครงสร้างเชิงกลแบบสลับห้า-จุดคู่-จะถ่ายเทแรงจับยึดอย่างสม่ำเสมอทั่วบริเวณแท่นเพื่อลดการโก่งตัวตรงกลาง
โครงสร้างแท่นวาง:แท่นวางกล่องเหล็กหล่อที่วัดขนาดผ่าน Finite Element Analysis จะรักษาความแข็งแกร่งของโครงสร้างภายใต้น้ำหนักสูงสุด
เสมอ-ระยะห่างของแท่ง:ระยะห่างที่ขยายระหว่างแถบผูก-รองรับฐานแม่พิมพ์หลายช่อง-ของร่างกายที่มีช่องกว้าง- และแกนเสริม-สำหรับดึงเส้นของเหลว
ความสูงของแม่พิมพ์:การปรับความสูงของดายแบบใช้มอเตอร์-ใช้เฟืองวงแหวนแบบซิงโครไนซ์เพื่อรักษาการจัดแนวของเพลตในระหว่างขั้นตอนการตั้งค่าแม่พิมพ์
การติดตั้งแม่พิมพ์:ช่อง T- มาตรฐานและรูปแบบรูยึดช่วยลดความยุ่งยากในการจัดตำแหน่งแม่พิมพ์และรองรับระบบเปลี่ยนด่วน-มาตรฐาน
ความมั่นคงในการหนีบ:รางนำแท่นที่มีความแม่นยำรองรับการเคลื่อนย้ายน้ำหนักของแท่น โดยรักษาการเคลื่อนที่แบบขนานภายใน 0.05 มม. ตลอดระยะชักทั้งหมด
หน่วยฉีด
ความเร็วในการฉีด:ความเร็วในการจัดส่งน้ำมันที่มีการจัดการรองรับความก้าวหน้าของหน้าหลอมเหลวที่ควบคุมได้ในการเติมหลาย- โพรง โดยไม่มีการแช่แข็งเกตเฉพาะที่
แรงดันฉีด:การส่งแรงดันแบบหลาย-สามารถรับแรงดันได้สูงถึง 2,200 บาร์เพื่ออัดแน่น-โพรงแม่พิมพ์ที่ทนทานตามระบบรางที่ขยายออกไป
จังหวะการฉีด:ทรานสดิวเซอร์เชิงเส้นแบบออปติคอลติดตามตำแหน่งสกรูด้วยความละเอียด 0.1 มม. เพื่อการส่งผ่านปริมาตรที่สม่ำเสมอต่อรอบ
เส้นผ่านศูนย์กลางของสกรู:สกรูไบเมทัลลิกในการใช้งาน-รูปทรงเฉพาะจะจัดการความร้อนเฉือนและความสม่ำเสมอของการหลอมในทุกเกรดเรซินที่ระบุ
น้ำหนักฉีด:ความแปรผันของน้ำหนักช็อตที่วัดได้-ถึง-จะต่ำกว่า 0.2% ตลอดรอบการผลิตติดต่อกัน
ความสามารถในการทำให้เป็นพลาสติก:แรงบิดของมอเตอร์ไฮดรอลิกอย่างต่อเนื่องจะรักษาความเร็วการหมุนของสกรูในระหว่างรอบการทำความเย็น
การควบคุมและความเสถียรของกระบวนการ
ความดันการฉีดและการควบคุมความเร็ว:คอนโทรลเลอร์ดำเนินการเส้นโค้งความเร็ว 10 สเตจและสเต็ปแรงกดค้าง 5 สเตจต่อการตั้งค่าโปรแกรม
การฉีดหลาย-:ตำแหน่ง ความดัน หรือเวลา-จุดสลับ V/P ตามจุดควบคุมการเติมช่องเปลี่ยนและจำกัดความเค้นเชิงกล
การควบคุมอุณหภูมิ:โมดูลทำความร้อน PID แบบหลาย-โซนจะรักษาอุณหภูมิของถังให้อยู่ภายใน ±1 องศาโดยใช้รีเลย์โซลิดสเตต-
กลับ-การควบคุมความดัน:การปรับแรงดันกลับ-แบบดิจิทัลจะรักษาความหนาแน่นของการหลอมให้สม่ำเสมอ และอพยพก๊าซที่กักเก็บไว้ในระหว่างการนำสกรูกลับคืน
การทำซ้ำ:ตัวประมวลผลสัญญาณความเร็วสูง-จะสุ่มตัวอย่างผลตอบรับของเครื่องทุกๆ มิลลิวินาทีเพื่อบังคับใช้ความสม่ำเสมอของวงจร
วัสดุที่แนะนำ
พีพี:โพลีโพรพีลีนสำหรับ-การปิดช่องสูง ฝาภาชนะ และบรรจุภัณฑ์ที่มีผนังบาง-
วิชาพลศึกษา:โพลีเอทิลีนสำหรับ-ฝาเกลียวที่มีปริมาตรสูง ฝาอุตสาหกรรม และฝาปิดในครัวเรือน
เอบีเอส:อะคริโลไนไตรล์ บิวทาไดอีน สไตรีนสำหรับชิ้นส่วนตัวเรือนระบบไฟฟ้าหลาย-ช่องและส่วนประกอบโครงสร้าง
พีซี:โพลีคาร์บอเนตสำหรับตัวเรือนใส องค์ประกอบเกรดออปติคัล- และขั้วต่อไฟฟ้า
พ่อ:โพลีเอไมด์สำหรับตัวยึด คลิป และส่วนประกอบทางกลอุตสาหกรรมที่ต้องการความทนทานต่อความร้อน
ป้อม:โพลีอะซีทัลสำหรับเฟืองขนาดเล็ก ชิ้นส่วนเลื่อน และส่วนประกอบย่อยทางกลที่มีความแม่นยำ
การใช้งานที่แนะนำ
การปิดและฝาปิดแบบเกลียว:เหมาะสำหรับแม่พิมพ์ที่มีโพรงสูง-ซึ่งต้องการแรงกดยึดที่สม่ำเสมอเพื่อรักษารูปทรงของเกลียว
ภาชนะบรรจุภัณฑ์แบบผนังบาง-:นำไปใช้ในการตั้งค่าการเติมความเร็วสูง-ซึ่งต้องการการควบคุมการสลับ V/P ที่แม่นยำ
ตัวยึดและคลิปสำหรับยานยนต์:ใช้สำหรับแม่พิมพ์ที่มีหลาย-ช่องที่ต้องการแรงดีดตัวออกที่มั่นคงและการซิงโครไนซ์การดึงแกน-
เทอร์มินัลบล็อกไฟฟ้า:เหมาะสำหรับเครื่องมือที่มีช่อง-ช็อตหลาย-ขนาดเล็กที่ต้องการความสามารถในการทำซ้ำของจังหวะการฉีดที่แม่นยำ
อุปกรณ์ท่ออุตสาหกรรม:นำไปใช้ในการตั้งค่าช่อง-ผนังหลายช่อง-หนักซึ่งต้องการความเสถียรของแรงกดยึดที่ขยายออกไป
รุ่นเครื่องที่แนะนำ
การกำหนดค่านี้สามารถนำไปใช้กับเครื่องฉีดขึ้นรูปทั่วไป-ที่เลือกได้: 90T / 120T / 140T / 158T / 178T / 218T / 278T / 318T / 358T / 408T / 478T / 568T / 658T / 788T / 988T / 1180T / 1380T / 1680T
การกำหนดค่าเครื่อง
|
พารามิเตอร์ข้อมูลจำเพาะ |
หน่วย |
ช่วงระวางบรรทุกขนาดเล็ก (90T - 218T) |
ช่วงน้ำหนักปานกลาง (278T - 568T) |
ช่วงน้ำหนักมาก (658T - 1680T) |
|
แรงหนีบ |
กิโลนิวตัน |
900 - 2180 |
2780 - 5680 |
6580 - 16800 |
|
เสมอ-ระยะแท่ง (H×V) |
มม |
360×360 - 530×530 |
580×580 - 830×830 |
920×920 - 1400×1400 |
|
ขนาดแท่นวาง (H×V) |
มม |
530×530 - 780×780 |
860×860 - 1220×1220 |
1350×1350 - 2000×2000 |
|
จังหวะแม่พิมพ์สูงสุด |
มม |
320 - 480 |
530 - 820 |
900 - 1450 |
|
ช่วงความสูงของแม่พิมพ์ (ต่ำสุด-สูงสุด) |
มม |
150-450 / 180-520 |
200-600 / 300-800 |
350-950 / 500-1300 |
|
จังหวะอีเจ็คเตอร์ |
มม |
100 - 150 |
160 - 220 |
250 - 380 |
|
แรงอีเจ็คเตอร์ |
กิโลนิวตัน |
33 - 58 |
77 - 140 |
180 - 320 |
|
เส้นผ่านศูนย์กลางของสกรู |
มม |
30 - 50 |
50 - 85 |
85 - 140 |
|
ปริมาณการยิงตามทฤษฎี |
ซม.³ |
110 - 450 |
490 - 2250 |
2500 - 11500 |
|
น้ำหนักฉีด (PS) |
g |
100 - 410 |
445 - 2040 |
2270 - 10400 |
|
แรงดันการฉีดสูงสุด |
บาร์ |
1650 - 2200 |
1600 - 2100 |
1500 - 1950 |
|
กำลังเซอร์โวมอเตอร์ |
กิโลวัตต์ |
11 - 22 |
30 - 55 |
65 - 130 |
|
ความจุความร้อน |
กิโลวัตต์ |
7.0 - 14.5 |
16.5 - 35.0 |
40.0 - 95.0 |
การทดสอบคุณภาพและการสนับสนุนทางเทคนิค
มาตรฐานการตรวจสอบคุณภาพ
- การทดสอบความขนานของแท่นพิมพ์: การวัดด้วยเลเซอร์จะตรวจสอบการจัดตำแหน่งแท่นภายใต้แรงโหลดเป็นศูนย์และแรงจับยึดเต็มที่ก่อนปล่อยจากโรงงาน
- การตรวจสอบการรักษาแรงดัน: การทดสอบแรงดันคงที่ช่วยยืนยันว่าวาล์วภายในบายพาสเป็นศูนย์ตลอดวงจรท่อร่วมไฮดรอลิก
- การตรวจสอบความร้อน: การถ่ายภาพความร้อนแบบอินฟราเรดจะติดตามการกระจายความร้อนในสายไฮดรอลิกและตู้ควบคุมไฟฟ้าภายใต้การทำงานอย่างต่อเนื่อง
- Kinematic Dry Run: การทดสอบการทำงานแห้งแบบต่อเนื่อง 100,000 รอบจะตรวจสอบความเสถียรของการเคลื่อนที่ของกลไกก่อนการขนส่ง
- การเก็บตัวอย่างน้ำหนักแบบช็อต: การสุ่มตัวอย่างน้ำหนักชิ้นส่วนในแม่พิมพ์ทดสอบจะตรวจสอบขีดจำกัดค่าเบี่ยงเบนมาตรฐานตลอดรอบการผลิตที่ต่อเนื่องกัน
ความสามารถในการสนับสนุนทางเทคนิค
- การตรวจสอบความเข้ากันได้ของเครื่องมือ: การตรวจสอบขนาดของแท่นวาง เค้าโครงพินของตัวดีด และอินเทอร์เฟซการดึงแกนหลัก-ที่สัมพันธ์กับน้ำหนักที่ต้องการ
- คำแนะนำเกี่ยวกับพารามิเตอร์กระบวนการ: ความช่วยเหลือด้านเทคนิคในการตั้งค่าโปรไฟล์ความดันพื้นฐาน ความเร็ว และอุณหภูมิบาร์เรล
- ความพร้อมของชิ้นส่วนอะไหล่: จัดหาซีลไฮดรอลิกทดแทน ทรานสดิวเซอร์ตำแหน่ง แถบทำความร้อน และแผงควบคุมอิเล็กทรอนิกส์
- เอกสารการว่าจ้าง: บันทึกการทดสอบการยอมรับจากโรงงานและไดอะแกรมการตั้งค่าการติดตั้งที่มีให้เมื่อส่งมอบ
คำถามที่พบบ่อย
ถาม: เครื่องจักรนี้รักษาแรงยึดที่สม่ำเสมอในเครื่องมือที่มีหลาย-ช่องได้อย่างไร
ตอบ: ความเสถียรของแรงยึดทำได้โดยใช้แผ่นเพลทแข็งซึ่งออกแบบโดยการวิเคราะห์องค์ประกอบจำกัด รวมกับการควบคุมแรงกดแบบวงปิด- ซึ่งจะช่วยจำกัดการโค้งงอของแท่นวางและรักษาแรงจับยึดตลอดแนวการแยกส่วนแม่พิมพ์
ถาม: ระบบเซอร์โวไดรฟ์ลดการใช้พลังงานได้อย่างไร
ตอบ: เซอร์โวมอเตอร์จะปรับการหมุนของปั๊มตามความต้องการในการไหลแบบเรียลไทม์- ในระหว่างขั้นตอนการพักและการทำความเย็น ความเร็วของมอเตอร์จะลดลง ส่งผลให้สิ้นเปลืองพลังงานน้อยลงเมื่อเทียบกับระบบปั๊มดิสเพลสเมนต์-คงที่
ถาม: ระบบควบคุมสามารถรวมระบบดึงแกนไฮดรอลิกเสริมได้หรือไม่
ก. ใช่. ตัวควบคุมประกอบด้วยรูทีนการดึงแกนที่ตั้งโปรแกรมได้- ซึ่งซิงโครไนซ์กับการเคลื่อนที่ของแคลมป์ สัญญาณตัวดีด หรือตำแหน่งจังหวะการฉีด
ถาม: อุณหภูมิของน้ำมันไฮดรอลิกจะคงอยู่อย่างไรในระหว่างการผลิตต่อเนื่อง
ตอบ: เนื่องจากเซอร์โวมอเตอร์ทำงานเฉพาะในช่วงที่มีความต้องการของเหลวที่ใช้งานอยู่เท่านั้น การสร้างความร้อนจึงลดลง เครื่องแลกเปลี่ยนความร้อนแบบรวมช่วยรักษาอุณหภูมิการทำงานของของไหลให้ต่ำกว่า 45 องศา
ถาม: มีตัวเลือกสกรูอะไรบ้างสำหรับการแปรรูปวัสดุที่มีฤทธิ์กัดกร่อน?
ตอบ: กระบอกโลหะคู่และสกรูโลหะผสมชุบแข็งมีจำหน่ายเพื่อจัดการกับเรซินที่-เติมแก้วหรือเรซินที่ทนไฟ- เพื่อปกป้องส่วนประกอบจากการสึกหรอทางกล
ป้ายกำกับยอดนิยม: เซอร์โว-เครื่องขึ้นรูปแบบไฮดรอลิกหลาย- ผู้ผลิตเครื่องขึ้นรูปแบบโพรง เซอร์โว-ไฮดรอลิกหลาย- ซัพพลายเออร์ โรงงาน
คุณอาจชอบ




ส่งคำถาม