


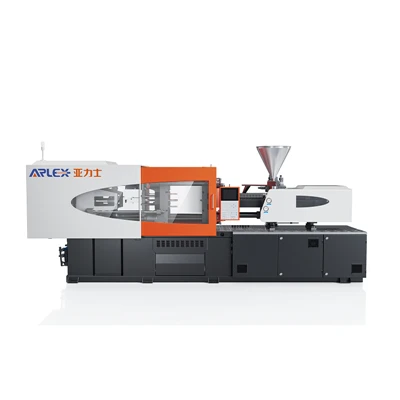
เครื่องฉีดพลาสติกควบคุมการฉีดแบบลูป-แบบปิด
Ningbo Yalishi(Arlex) Plastic Machinery Co., Ltd. เป็นหนึ่งในผู้ผลิตชั้นนำและซัพพลายเออร์ของเครื่องฉีดขึ้นรูปแบบควบคุม-แบบวงปิดในประเทศจีน โปรดอย่าลังเลที่จะส่งเครื่องฉีดขึ้นรูปแบบควบคุม-วงปิดขั้นสูงที่ผลิตในประเทศจีนจากโรงงานของเราที่นี่
การขึ้นรูปที่แม่นยำต้องใช้เส้นแบ่ง-น้อยที่สุด การใช้ช็อตสั้นเป็นศูนย์ และพิกัดความเผื่อของขนาดที่จำกัดตลอดระยะเวลาการผลิตที่ยาวนาน เครื่องฉีดขึ้นรูปแบบควบคุม-แบบลูปปิดช่วยลดการเสื่อมสภาพเนื่องจากความร้อนและความผันผวนของแรงดันระหว่างการประมวลผล เซ็นเซอร์ความถี่สูง-ในตัวจะตรวจสอบความดัน ความเร็ว และตำแหน่งของสกรู-ตามเวลาจริง โดยจะปรับเซอร์โววาล์วไฮดรอลิกหรือไฟฟ้าภายในเสี้ยววินาทีเพื่อรักษาอัตราการเติมช่องที่เหมือนกันในทุกรอบ
อะไรเป็นตัวกำหนดความแม่นยำในการฉีดขึ้นรูป?
การบรรลุการเติมแบบไดนามิกที่สม่ำเสมอนั้นขึ้นอยู่กับความเสถียรทางกายภาพของตัวแปรหลักเจ็ดตัว:
ความเร็วในการฉีด:ความเร็วหลอมละลายคงที่ช่วยป้องกันการเย็นตัวที่แตกต่างกัน การพุ่งออก และจุดอ่อนของโครงสร้าง
แรงดันฉีด:แรงดันภายในที่แม่นยำจะถ่ายเทความหนาแน่นของการอัดตัวที่ถูกต้องเข้าไปในคาวิตี้ โดยไม่ทำให้แม่พิมพ์โก่งตัว
การควบคุมตำแหน่ง:การหยุดระยะชักของสกรูที่แม่นยำจะช่วยป้องกัน-การบรรจุและการแยก-เส้นแฟลชมากเกินไป
การควบคุมอุณหภูมิ:การควบคุม PID แบบหลาย-โซนจะรักษาความหนืดหลอมที่สม่ำเสมอตลอดทั้งถัง
ความเสถียรของการทำให้เป็นพลาสติก:พลาสติกหลอมที่เป็นเนื้อเดียวกันช่วยให้มั่นใจได้ถึงความหนืดไดนามิกที่สม่ำเสมอก่อนเริ่มการฉีด
แรงดันย้อนกลับ:แรงต้าน-ที่แม่นยำจะขจัดอากาศที่ติดอยู่และกำจัด-ช่องว่างขนาดเล็กระหว่างการนำสกรูกลับคืน
การทำซ้ำ:ความแปรปรวนของช็อต-ถึง-ช็อตที่น้อยที่สุดทำให้มั่นใจได้ว่าค่าความคลาดเคลื่อนของมิติทั้งหมดจะอยู่ภายในข้อกำหนด CPK ที่เข้มงวด
ระบบควบคุมการฉีด
ปิด-การควบคุมลูป:ตัวเข้ารหัสแบบออปติคัลเชิงเส้นและทรานสดิวเซอร์แรงดันไดนามิกให้การป้อนกลับตามเวลาจริง-ไปยังตัวควบคุมหลัก โดยดำเนินการแก้ไขจังหวะไดนามิกและแรงดันทุกๆ มิลลิวินาที
การควบคุมความดัน:วาล์วสัดส่วนแบบวงปิด-จะจัดการแรงดันของระบบระหว่างการเปลี่ยน ช่วยลดแรงดันที่เพิ่มขึ้นเพื่อรักษาความสมบูรณ์ของแม่พิมพ์
การควบคุมความเร็ว:การทำโปรไฟล์ความเร็วการฉีดหลาย- จะรักษาการไหลด้านหน้าที่สม่ำเสมอ โดยไม่คำนึงถึงความต้านทานเกตหรือการเปลี่ยนแปลงความหนืด
การควบคุมตำแหน่ง:การตรวจจับตำแหน่งสกรูให้ความแม่นยำในการหยุดสัมบูรณ์ภายใน ±0.01 มม. เพื่อความแม่นยำในการยิง-ซ้ำขนาดที่เข้มงวด
การฉีดหลาย-:ความเร็วการฉีดและขั้นตอนแรงดันที่ปรับแต่งได้สูงสุดถึง 10 ระดับ ช่วยให้โปรไฟล์การเติมได้รับการปรับแต่งสำหรับรูปทรงแม่พิมพ์ที่ซับซ้อน
การเตรียมพลาสติกและการหลอมละลาย
การหมุนของสกรู:เซอร์โวมอเตอร์แรงบิดสูง-ให้ RPM คงที่ในระหว่างการนำสกรูกลับคืนมา ซึ่งช่วยลดความผันผวนของแรงบิด
การทำให้เป็นพลาสติก:รูปทรงของสกรูที่ปรับให้เหมาะสมช่วยให้มั่นใจในการกระจายแรงเฉือนที่สม่ำเสมอและการทำให้เรซินเป็นเนื้อเดียวกันโดยสมบูรณ์โดยไม่มีการย่อยสลายโพลีเมอร์
แรงดันย้อนกลับ:วาล์วสัดส่วนแบบดิจิทัลควบคุมแรงดันต้านอย่างแม่นยำเพื่อเพิ่มความหนาแน่นของหลอมเหลวและกำจัดก๊าซระเหย
อุณหภูมิหลอมละลาย:แถบทำความร้อนแบบเซรามิกควบคู่กับการตอบสนองของเทอร์โมคัปเปิลจะรักษาอุณหภูมิของถังให้อยู่ภายใน ±0.5 องศา
การเตรียมวัสดุ:การตั้งค่าจังหวะการบีบอัดจะป้องกันไม่ให้หัวฉีดไหลและการร้อยสายระหว่างการเปิดแม่พิมพ์
ระบบหนีบ
โครงสร้างตัวจับยึดแบบสลับหรือแบบไฮดรอลิกคู่-แข็งช่วยลดการโก่งตัวของเพลตภายใต้น้ำหนักเต็มพิกัด Tie-bar Strain Gauges จะตรวจสอบความตึงของแท่ง Tie- เพื่อกระจายแรงจับยึดอย่างสม่ำเสมอบนพื้นผิวแท่นวาง ช่วยยืดอายุของแม่พิมพ์ และปกป้อง-เส้นการแยกส่วนที่มีความแม่นยำสูง
ความสามารถในการทำซ้ำและความเสถียรของกระบวนการ
การกำจัดการสั่นสะเทือนของโครงสร้างและการเคลื่อนตัวของความร้อนทำให้มั่นใจได้ถึงเสถียรภาพในการผลิตอย่างต่อเนื่อง:
การเปลี่ยนแปลงน้ำหนักช็อต:ค่าเบี่ยงเบนมาตรฐานของน้ำหนักชิ้นส่วนจะอยู่ภายในน้อยกว่าหรือเท่ากับ 0.1% สำหรับการวิ่งหลายช่อง-
ประสิทธิภาพของซีพีเค:ดัชนีความสามารถของกระบวนการเข้าถึง CPK มากกว่าหรือเท่ากับ 1.67 บนคุณลักษณะมิติที่สำคัญตลอดรอบการผลิตต่อเนื่อง 24 ชั่วโมง
การชดเชยความร้อน:ลูปการระบายความร้อนน้ำมันไฮดรอลิกอัตโนมัติช่วยรักษาความหนืดให้คงที่ในระหว่างชั่วโมงการทำงานที่ยาวนาน
การทำซ้ำตำแหน่ง:ความแม่นยำในการหยุดเปิดและปิดของแม่พิมพ์อยู่ที่ ±0.02 มม. เพื่อป้องกันความเสียหายของพินอีเจ็คเตอร์
วัสดุที่เหมาะสม
|
เรซินวิศวกรรม |
PEEK, PPS, LCP, PA66 หรือ PA6 พร้อมการเสริมใยแก้วสูงถึง 50% |
|
ออปติคัลเรซิน |
PMMA, PC, COC, ตำรวจ |
|
เรซินมาตรฐาน |
POM, ABS, PBT, PPO, TPE |
การใช้งานที่เหมาะสม
ชิ้นส่วนอุตสาหกรรมที่มีความแม่นยำ
เกียร์ ส่วนประกอบตัวเรือนขนาดเล็ก- ใบพัดปั๊ม
ส่วนประกอบไฟฟ้า
ขั้วต่อความหนาแน่นสูง- ไมโคร-สวิตช์ เทอร์มินัลบล็อก
ส่วนประกอบทางแสง
ที่จับเลนส์กล้อง, ไฟไกด์, กรอบแว่นสายตา
ส่วนประกอบทางการแพทย์
กระบอกฉีดยา ท่อร่วมฟลูอิดิก ตลับตลับวินิจฉัย
ชิ้นส่วนยานยนต์ที่มีความแม่นยำ
กล่องเซ็นเซอร์ ฝาครอบหัวฉีดน้ำมันเชื้อเพลิง กล่องควบคุมอิเล็กทรอนิกส์
การกำหนดค่าทางเทคนิค
|
พารามิเตอร์ / คุณสมบัติ |
ข้อกำหนดทางเทคนิค |
|
ช่วงแรงหนีบ |
60 ตัน – 450 ตัน |
|
ควบคุมอัตราการสุ่มตัวอย่าง |
< 1 ms dynamic closed-loop response |
|
ความละเอียดการตรวจจับตำแหน่ง |
ตัวเข้ารหัสเชิงเส้น ±0.005 มม |
|
ความแม่นยำในการหยุดการฉีด |
±0.01 มม. การสิ้นสุดระยะชักของสกรู |
|
ความเสถียรของอุณหภูมิ |
±0.5 องศา หลาย-โซน PID ควบคุม |
|
การตอบสนองของเซอร์โววาล์ว |
น้อยกว่าหรือเท่ากับ 12 ms การกระตุ้นแบบเต็มจังหวะ |
|
ความสม่ำเสมอของน้ำหนัก |
ส่วนเบี่ยงเบนมาตรฐานน้ำหนักช็อต น้อยกว่าหรือเท่ากับ 0.1% |
|
ดัชนีความสามารถของกระบวนการ |
CPK มากกว่าหรือเท่ากับ 1.67 สำหรับพารามิเตอร์วิกฤต |
|
ช่วงอุณหภูมิน้ำมัน |
40 องศา ± 2 องศา พร้อมตัวแลกเปลี่ยนน้ำแบบไดนามิก |
|
พิธีสารอุตสาหกรรม |
EUROMAP 63, EUROMAP 77, OPC UA |
การทดสอบและการควบคุมคุณภาพ
เครื่องจักรทุกเครื่องผ่านการทดสอบการยอมรับจากโรงงานก่อนจัดส่ง:
การทำงานด้วยความเร็วสูงต่อเนื่อง 48- ชั่วโมงเพื่อทดสอบเสถียรภาพทางกลและความสมบูรณ์ของซีลไฮดรอลิก
การขึ้นรูปแบบตัวอย่างติดต่อกัน 100 ครั้งได้รับการประเมินผ่านเครื่องชั่งเชิงวิเคราะห์แบบดิจิทัล
การตรวจสอบการทำงานของโหลดเต็ม- อุณหภูมิน้ำมัน ความเสถียรของโซนกระบอกสูบ และการกระจายความเค้นของเพลต
ขนาดชิ้นส่วนวัดโดยใช้เครื่องวัดพิกัด 3 มิติเพื่อยืนยันข้อกำหนด CPK
คำถามที่พบบ่อย
ถาม: การควบคุมวงปิด-ช่วยเพิ่มความแม่นยำในการขึ้นรูปอย่างไรเมื่อเทียบกับระบบวงเปิด-
ตอบ: ระบบลูปเปิด-ส่งสัญญาณโดยไม่ต้องตรวจสอบการเคลื่อนไหวทางกายภาพ ซึ่งนำไปสู่ข้อผิดพลาดด้านมิติจากการเปลี่ยนแปลงอุณหภูมิของของเหลวหรือการเปลี่ยนแปลงความหนืดของเรซิน การควบคุมแบบวงปิด-จะตรวจสอบความเร็ว ความดัน และตำแหน่งอย่างต่อเนื่องด้วยเซ็นเซอร์แบบไดนามิก และปรับวาล์วภายใน 1 มิลลิวินาที โดยรักษาน้ำหนักช็อตที่สม่ำเสมอและพิกัดความเผื่อที่แคบ
ถาม: อุปกรณ์นี้มีความสม่ำเสมอของน้ำหนักชิ้นส่วนใดได้บ้าง
ตอบ: ภายใต้คุณภาพของเรซินที่สม่ำเสมอและอุณหภูมิพื้นโรงงานที่เสถียร เครื่องจักรจะได้ค่าเบี่ยงเบนมาตรฐานการเปลี่ยนแปลงน้ำหนักช็อต-ถึง-ช็อตที่น้อยกว่าหรือเท่ากับ 0.1%
ถาม: อุปกรณ์นี้สามารถจัดการกับเรซินวิศวกรรมที่มีปริมาณตัวเติมสูงได้หรือไม่
ก. ใช่. ชุดสกรูและกระบอกมีคุณสมบัติ-โลหะผสมไบเมทัลลิกที่ทนทานต่อการสึกหรอและการกัดกร่อน- ซึ่งสามารถแปรรูป-เส้นใยแก้วหรือคาร์บอน-เรซินที่เติมเส้นใยได้มากถึง 50% โดยไม่มีการเสียดสีก่อนเวลาอันควรหรือการเสื่อมสภาพจากการหลอมละลาย
ถาม: สถาปัตยกรรมการควบคุมเข้ากันได้กับเครือข่ายโรงงานอัจฉริยะหรือไม่
ตอบ: ระบบควบคุมรองรับโปรโตคอล EUROMAP 63, EUROMAP 77 และ OPC UA โดยธรรมชาติ ทำให้สามารถรวมเข้ากับระบบการดำเนินการผลิตได้โดยตรงสำหรับ-การวัดและบันทึกข้อมูลทางไกลแบบเรียลไทม์
ถาม: ข้อกำหนดในการทำความเย็นแบบใดที่รักษาเสถียรภาพของน้ำมันไฮดรอลิก
ตอบ: เครื่องแลกเปลี่ยนความร้อนอัตโนมัติจะควบคุมอุณหภูมิของไหลไฮดรอลิกอย่างต่อเนื่อง ตัวควบคุมหลักจะตรวจสอบสภาพของของเหลวและปรับการไหลของความเย็นเพื่อรักษาอุณหภูมิน้ำมันไว้ที่ 40 องศา ± 2 องศา ป้องกันความหนืดลดลงและแรงดันเคลื่อนตัวระหว่างการทำงานต่อเนื่อง
ป้ายกำกับยอดนิยม: เครื่องฉีดขึ้นรูปแบบควบคุม-แบบปิด ประเทศจีน-เครื่องฉีดขึ้นรูปแบบควบคุมแบบวงปิด ซัพพลายเออร์ โรงงาน
คุณอาจชอบ



ส่งคำถาม