


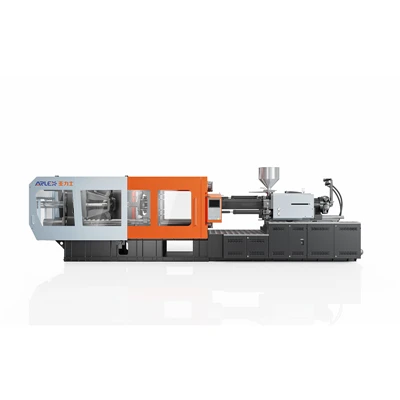
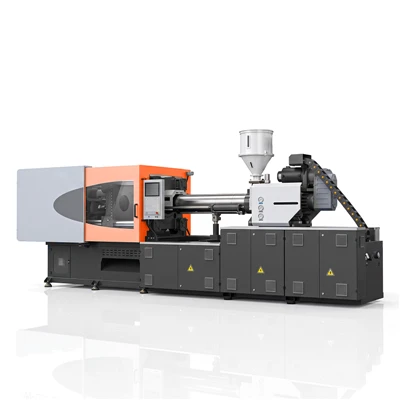
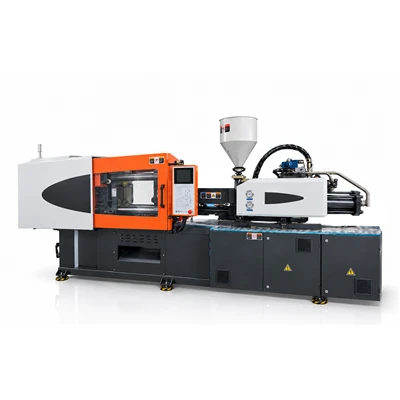
เครื่องฉีดขึ้นรูปแบบควบคุม-หลายขั้นตอน
Ningbo Yalishi(Arlex) Plastic Machinery Co., Ltd. เป็นหนึ่งในผู้ผลิตชั้นนำและซัพพลายเออร์ของเครื่องฉีดขึ้นรูปแบบควบคุมหลาย-ขั้นตอนในประเทศจีน โปรดส่งเครื่องควบคุมการฉีดขึ้นรูปแบบหลายขั้นตอนขั้นสูง-ที่ผลิตในประเทศจีนที่นี่จากโรงงานของเรา
เครื่องควบคุมการฉีดขึ้นรูปแบบหลาย-ช่วยขจัดข้อบกพร่องของโครงสร้างการขึ้นรูป เช่น การพุ่งออกมา เส้นการไหล วาบไฟ และรอยจมในส่วนประกอบโพลีเมอร์ที่ซับซ้อน ด้วยการดำเนินการ-ควบคุมวงเวลาปิด-แบบเรียลไทม์เหนือความเร็ว ความดัน และตำแหน่งในขั้นตอนการฉีดหลายขั้นตอน เครื่องจักรจะรักษาความเร็วด้านหน้าของการหลอมให้คงที่และความหนาแน่นของช่องที่สม่ำเสมอในระหว่างการผลิต
อะไรเป็นตัวกำหนดความแม่นยำในการฉีดขึ้นรูป?
การรักษาความคลาดเคลื่อนของขนาดและความสม่ำเสมอของน้ำหนักที่จำกัดสำหรับการผลิตที่มีปริมาณสูง- จำเป็นต้องมีการควบคุมพารามิเตอร์ทางกายภาพหลักอย่างต่อเนื่องในระหว่างรอบการขึ้นรูป:
ความเร็วในการฉีด:การทำโปรไฟล์ความเร็วแบบไดนามิกป้องกันการพ่นที่ประตูแคบ และขจัดรอยลังเลตามความหนาของผนังที่เปลี่ยนแปลง
แรงดันฉีด:การปรับขนาดแรงดันไฮดรอลิกที่ควบคุมจะป้องกันไม่ให้-การบรรจุแน่นเกินไปใกล้ประตู ขณะเดียวกันก็รับประกันการเติมที่สมบูรณ์ที่ขอบเขตการไหลที่ห่างไกล
การควบคุมตำแหน่ง:ตัวเข้ารหัสเชิงเส้นแบบออปติคัลจะวัดการกระจัดของสกรู ทำให้มั่นใจได้ถึงการเปลี่ยนจาก-การบรรจุแบบควบคุมความเร็วไปเป็นการบรรจุแบบควบคุมด้วยแรงดัน-อย่างแม่นยำ
การควบคุมอุณหภูมิ:การจัดการระบายความร้อนแบบหลาย-โซนจะรักษาความหนืดของโพลีเมอร์ภายในหน้าต่างการประมวลผลเป้าหมาย
ความเสถียรของการทำให้เป็นพลาสติก:แรงบิดที่สม่ำเสมอของสกรูในระหว่างการทำให้เป็นพลาสติกช่วยป้องกันความผันผวนของความหนาแน่นของหลอมในปริมาตรช็อต
แรงดันย้อนกลับ:ความต้านทานที่ได้รับการควบคุมระหว่างการนำสกรูกลับคืนจะช่วยขจัดอากาศที่ติดอยู่และรับประกันการกระจายสีอย่างทั่วถึง
การทำซ้ำ:ความแปรปรวนทางกลต่ำจะรักษาเส้นโค้งความดัน โปรไฟล์ความเร็ว และจังหวะรอบเวลาช็อตแล้วช็อตเล่าให้เหมือนกัน
ระบบควบคุมการฉีด
หน่วยฉีดผสมผสานระบบไฮดรอลิกที่ตอบสนองเร็ว-เข้ากับความเร็วการประมวลผลในระดับมิลลิวินาที เพื่อให้มั่นใจถึงความเสถียรในการปฏิบัติงานภายใต้การเปลี่ยนแปลงความต้านทานการหลอม
ปิด-การควบคุมลูป:ลูปป้อนกลับอย่างต่อเนื่องจะเปรียบเทียบการวัดทรานสดิวเซอร์กับจุดกำหนดโปรไฟล์ ทำให้สามารถปรับวาล์วสัดส่วนได้ทันที
การควบคุมความดัน:การควบคุมแรงดันไฮดรอลิกหลาย-ระดับช่วยป้องกัน-เส้นแยกระหว่างการเติมช่องเริ่มต้น
การควบคุมความเร็ว:โปรไฟล์ความเร็วที่แปรผันได้ช่วยให้เพิ่มหรือลดความเร็วได้ในขณะที่ส่วนหน้าหลอมเหลวผ่านสปรู รันเนอร์ ประตูแคบ และโพรงหลัก
การควบคุมตำแหน่ง:ทรานสดิวเซอร์เชิงเส้นจะติดตามตำแหน่งเพื่อกระตุ้นการสลับ V/P โดยอิงตามตำแหน่งของสกรู แทนที่จะเลื่อนตัวจับเวลา
การฉีดหลาย-:สามารถตั้งโปรแกรมโปรไฟล์ความเร็วอิสระได้สูงสุด 10 โปรไฟล์และระยะกดค้าง- 10 ระดับเพื่อให้ตรงกับรูปทรงแม่พิมพ์ที่ซับซ้อน
การเตรียมพลาสติกและการหลอมละลาย
ความหนาแน่นของหลอมเหลวที่สม่ำเสมอก่อนการฉีดเป็นสิ่งจำเป็นสำหรับการรักษาความเสถียรของมิติภายในโพรงแม่พิมพ์
การหมุนของสกรู:ตัวขับเคลื่อนแรงบิดสูง-จะรักษาความเร็วการหมุนให้คงที่ภายใต้ภาระความหนืดที่แตกต่างกัน
การทำให้เป็นพลาสติก:การออกแบบสกรูที่ได้รับการปรับปรุงให้มีอัตราส่วน L/D 20:1 ถึง 24:1 ช่วยให้มั่นใจได้ถึงการกระจายแรงเฉือนที่ทั่วถึงและการหลอมโพลีเมอร์โดยสมบูรณ์
แรงดันย้อนกลับ:วาล์วแรงดันต้านกลับตามสัดส่วนจะรักษาแรงอัดหลอมที่สม่ำเสมอระหว่างการนำกลับคืน ช่วยลดการหลุดร่อนของพื้นผิว
อุณหภูมิหลอมละลาย:การทำความร้อนแบบบาร์เรลหลาย-โซนด้วยรีเลย์โซลิด-แบบโซลิดสเตตป้องกันการเสื่อมสภาพเนื่องจากความร้อนของเรซินที่ไวต่ออุณหภูมิ-
การเตรียมวัสดุ:บาร์เรลโลหะคู่ที่แข็งตัวป้องกันการสึกหรอทางกลเมื่อแปรรูปแก้ว-สารประกอบที่เติมหรือมีฤทธิ์กัดกร่อน
ระบบหนีบ
กลไกสลับคู่-ที่แข็งแกร่งจะกระจายแรงจับยึดอย่างสม่ำเสมอทั่วทั้งพื้นผิวแท่นวาง ไทบาร์ที่มีความแข็งแรงสูง-ป้องกันการโก่งตัวของเพลตภายใต้น้ำหนักเต็ม รักษาการวางแนวของแม่พิมพ์ และปกป้องไลน์การแยกส่วนในระหว่างขั้นตอนการฉีดแรงดันสูง-
ความสามารถในการทำซ้ำและความเสถียรของกระบวนการ
ความเสถียรของกระบวนการควบคุมผลผลิตของส่วนประกอบโดยตรง ด้วยการจับคู่วาล์วสัดส่วนที่ออกฤทธิ์เร็ว-กับเฟรมเชิงกลที่แข็งแกร่ง เครื่องจักรจะรักษาความแปรผันของน้ำหนักช็อต-ถึง-ให้ต่ำกว่า 0.15%
รางนำเชิงเส้นตรงจัดชุดฉีดให้ตรงกับบูชสปรูของแม่พิมพ์ เซ็นเซอร์ความร้อนบนอ่างเก็บน้ำไฮดรอลิกจะควบคุมวาล์วระบายความร้อนน้ำมันโดยอัตโนมัติเพื่อรักษาความหนืดในการทำงานภายในหน้าต่างที่แคบ 1 องศาระหว่างการทำงานหลาย-
วัสดุที่เหมาะสม
อุปกรณ์นี้จะประมวลผลเรซินสินค้าโภคภัณฑ์มาตรฐานและโพลีเมอร์วิศวกรรมที่เติม:
โพลีคาร์บอเนตและ ABS ผสม:รักษาความชัดเจนของแสงและความทนทานของโครงสร้างโดยไม่มีเครื่องหมายความเค้นภายใน
โพลีเอไมด์ (PA6 / PA66):จัดการเสถียรภาพทางความร้อนและจัดการเกรดเสริมที่มีการสึกหรอของกระบอกปืนน้อยที่สุด
โพลีออกซีเมทิลีน (POM):ควบคุมการย่อยสลายผ่านการควบคุมอุณหภูมิโซนบาร์เรลที่แม่นยำ
โพรพิลีนและโพลีเอทิลีน:ควบคุม-การหดตัวหลังการขึ้นรูปตามความหนาของผนังที่เปลี่ยนแปลงได้
โพลีบิวทิลีนเทเรฟทาเลต (PBT):ให้การควบคุมขนาดที่แม่นยำสำหรับตัวเรือนไฟฟ้า
การใช้งานที่เหมาะสม
ชิ้นส่วนอุตสาหกรรมที่มีความแม่นยำ
เกียร์ทางเทคนิค ใบพัดปั๊ม ขั้วต่อเกลียว และตัวเรือนโครงสร้าง
ส่วนประกอบไฟฟ้า
เทอร์มินัลบล็อกแบบหลาย- ฝาปิดรีเลย์ ตัวเรือนสวิตช์ และตัวเซอร์กิตเบรกเกอร์
ส่วนประกอบทางแสง
แผ่นนำแสง เลนส์หนา ฝาครอบไฟ และชุดตัวสะท้อนแสง
ส่วนประกอบทางการแพทย์
กระบอกฉีดยา โครงตลับวินิจฉัย ท่อร่วมฟลูอิดิก และดุมเข็ม
ชิ้นส่วนยานยนต์ที่มีความแม่นยำ
ตัวเซ็นเซอร์ ตัวเรือนแอคชูเอเตอร์ อุปกรณ์ระบบเชื้อเพลิง และ-ช่องระบายอากาศ
การกำหนดค่าทางเทคนิค
|
พารามิเตอร์ข้อมูลจำเพาะ |
หน่วย |
รุ่น 160 |
รุ่น 220 |
รุ่น 300 |
|
แรงหนีบ |
กิโลนิวตัน |
1,600 |
2,200 |
3,000 |
|
ระยะห่างระหว่างแถบผูก (H × V) |
มม |
460 × 460 |
530 × 530 |
630 × 630 |
|
ขนาดแท่นวาง (H×V) |
มม |
680 × 680 |
780 × 780 |
920 × 920 |
|
สูงสุด ความสูงของแม่พิมพ์ |
มม |
500 |
580 |
660 |
|
นาที. ความสูงของแม่พิมพ์ |
มม |
180 |
200 |
220 |
|
จังหวะอีเจ็คเตอร์ |
มม |
140 |
150 |
170 |
|
เส้นผ่านศูนย์กลางของสกรู |
มม |
40 |
45 |
55 |
|
อัตราส่วนสกรู L/D |
L/D |
22:1 |
21.5:1 |
21:1 |
|
ปริมาณการฉีดตามทฤษฎี |
ซม.³ |
251 |
381 |
617 |
|
น้ำหนักช็อต (PS) |
g |
228 |
347 |
561 |
|
แรงดันการฉีด |
บาร์ |
2,050 |
1,980 |
1,850 |
|
สูงสุด ความเร็วในการฉีด |
มิลลิเมตร/วินาที |
160 |
150 |
140 |
|
ความละเอียดเซ็นเซอร์ตำแหน่ง |
มม |
0.01 |
0.01 |
0.01 |
|
โซนควบคุมอุณหภูมิ |
โซน |
4+1 |
4+1 |
5+1 |
การทดสอบและการควบคุมคุณภาพ
เครื่องจักรทุกเครื่องจะทำตามขั้นตอนการตรวจสอบความถูกต้องตามโครงสร้างก่อนการจัดส่ง:
การทดสอบแรงดันไฮดรอลิก:รอบแรงดันสูงสุด-ต่อเนื่องจะยืนยันเวลาตอบสนองของวาล์วและความทนทานของซีล
การวัดความขนานของแท่นวาง:อุปกรณ์ตรวจวัดด้วยเลเซอร์จะตรวจสอบการจัดตำแหน่งแท่นบนแถบยึดทั้งสี่เส้นภายใต้แรงยึดเต็มพิกัด
การวิ่งรอบแบบแห้ง:เครื่องจักรผ่านการหมุนเวียนแห้งอย่างต่อเนื่องเป็นเวลา 48 ชั่วโมงเพื่อตรวจสอบความเสถียรทางความร้อนและจังหวะเวลาของระบบควบคุม
การตรวจสอบไฟฟ้าและความปลอดภัย:ความต้านทานของฉนวนเต็มรูปแบบ ความต่อเนื่องของสายดิน และการทดสอบการเชื่อมต่อประตูนิรภัยช่วยให้มั่นใจในความปลอดภัยในการปฏิบัติงานเต็มรูปแบบ
คำถามที่พบบ่อย
ถาม: การควบคุมการฉีดแบบหลายขั้นตอน-กำจัดรอยวาบไฟและรอยยุบบนชิ้นส่วนเดียวกันได้อย่างไร
ตอบ: การควบคุมแบบหลาย-ช่วยให้สามารถตั้งค่าความเร็วในการฉีดที่รวดเร็วเพื่อเติม-ส่วนที่ผนังบางได้อย่างรวดเร็ว ตามด้วยความเร็วที่ต่ำลงเมื่อการหลอมไปถึงส่วนที่หนาหรือเส้นการแยกส่วนของแม่พิมพ์ การลดความเร็วที่จุดสิ้นสุดของการเติมจะช่วยป้องกันการแยกเส้นการแยกแม่พิมพ์ ขณะเดียวกันการใช้แรงกดจับแบบกำหนดเป้าหมายจะแพ็คพื้นที่หนาเพื่อขจัดรอยจม
ถาม: วิธีการสับเปลี่ยนแบบใดที่ใช้ในการเปลี่ยนจากการฉีดเป็นการกดค้างไว้
ตอบ: ระบบรองรับทริกเกอร์สับเปลี่ยนตามตำแหน่งของสกรู แรงดันไฮดรอลิก หรือเวลาเติม การเปลี่ยนตำแหน่ง-โดยใช้ทรานสดิวเซอร์เชิงเส้นเป็นวิธีการมาตรฐาน เนื่องจากทำงานโดยไม่ขึ้นกับความผันแปรของความหนืดของวัตถุดิบ
ถาม: สามารถบันทึกโปรไฟล์แบบหลายขั้นตอนที่กำหนดเอง-ไว้สำหรับการตั้งค่าแม่พิมพ์ที่เกิดซ้ำได้หรือไม่
ก. ใช่. ตัวควบคุมแบบรวมจะจัดเก็บโปรไฟล์แม่พิมพ์หลายร้อยโปรไฟล์ รวมถึงเส้นโค้งความเร็วหลาย- โปรไฟล์แรงดัน โซนอุณหภูมิ และจังหวะการดีดตัว ผู้ปฏิบัติงานโหลดการกำหนดค่าที่บันทึกไว้ใหม่ระหว่างการเปลี่ยนแปลงแม่พิมพ์เพื่อรักษาความสอดคล้องของกระบวนการ
ถาม: การตั้งค่าการกรองน้ำมันแบบใดที่ช่วยปกป้องวงจรไฮดรอลิก
ตอบ: ระบบไฮดรอลิกใช้การกรองน้ำมันบายพาสอย่างต่อเนื่อง ระบบจับอนุภาคขนาดเล็ก-ได้ถึง 3 ไมครอน ทำให้วาล์วสัดส่วนสะอาด และป้องกันการตอบสนองล่าช้าระหว่างการเปลี่ยนแรงดันหลาย-ระดับ
ป้ายกำกับยอดนิยม: เครื่องฉีดพลาสติกควบคุม-หลายขั้นตอน ประเทศจีนผู้ผลิตเครื่องฉีดพลาสติกควบคุมหลาย- ซัพพลายเออร์ โรงงาน
คุณอาจชอบ



ส่งคำถาม