


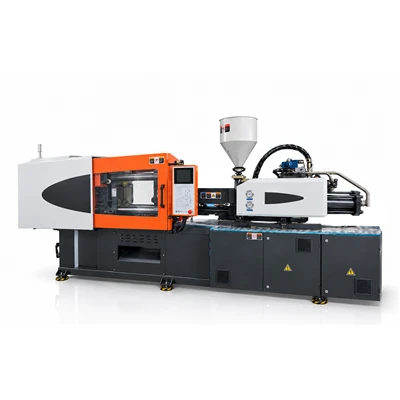
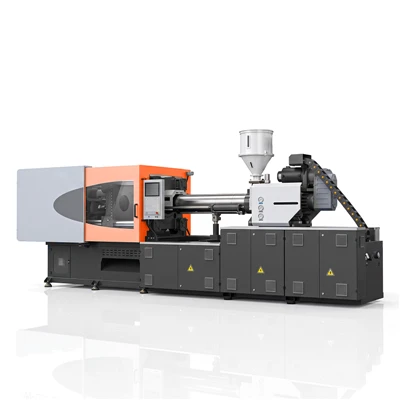
เครื่องฉีดพลาสติกควบคุมการหลอมที่แม่นยำ
Ningbo Yalishi(Arlex) Plastic Machinery Co., Ltd. เป็นหนึ่งในผู้ผลิตชั้นนำและซัพพลายเออร์ของเครื่องขึ้นรูปแบบควบคุมการหลอมที่มีความแม่นยำในประเทศจีน โปรดส่งเครื่องปั้นควบคุมการหลอมที่มีความแม่นยำขั้นสูงขายส่งที่ผลิตในประเทศจีนที่นี่จากโรงงานของเรา
เครื่องฉีดขึ้นรูปแบบควบคุมการหลอมที่แม่นยำช่วยแก้ปัญหาความผันผวนของการสูบจ่ายตามปริมาตรและความไม่สอดคล้องกันทางความร้อนระหว่างการขึ้นรูปแบบไมโคร- โดยให้ค่าสัมประสิทธิ์น้ำหนักช็อตของความแปรผันต่ำกว่า 0.15% ในการผลิตที่มีพิกัดความเผื่อที่แคบ-
อะไรเป็นตัวกำหนดความแม่นยำในการฉีดขึ้นรูป?
การบรรลุความแม่นยำของมิติระดับไมโครเมตริกจำเป็นต้องมีการซิงโครไนซ์กับพารามิเตอร์ทางกายภาพที่สำคัญตลอดทุกขั้นตอนของวงจรการขึ้นรูป:
ความเร็วในการฉีด:วาล์วสัดส่วนแบบวงปิด-จะควบคุมโปรไฟล์ความเร็วภายใน ±0.1 มม./วินาที เพื่อสร้างอัตราการเติมในโพรงที่เสถียร ป้องกัน-ความผันผวนของอัตราแรงเฉือน และกำจัดเครื่องหมายการไหลของพื้นผิว
แรงดันฉีด:ทรานสดิวเซอร์แรงดันหลาย-จะสุ่มตัวอย่างแรงดันในแนวระบบที่ความถี่ไดนามิก ป้องกันการเกิดวาบไฟ การเบี่ยงเบนของน้ำหนักช็อต และช่องว่างของโครงสร้างภายใน
การควบคุมตำแหน่ง:ตัวเข้ารหัสเชิงเส้นแบบออพติคอลความละเอียดสูง-ตรวจสอบตำแหน่งจังหวะการฉีดลงไปที่ ±0.01 มม. เพื่อให้แน่ใจว่าการบรรจุที่หลอมละลายสม่ำเสมอโดยไม่ต้อง-บรรจุในช่องแม่พิมพ์มากเกินไป
การควบคุมอุณหภูมิ:ตัวควบคุม PID แบบหลาย-โซนพร้อมรีเลย์โซลิด-จะรักษาอุณหภูมิของถังให้อยู่ภายใน ±0.5 องศา เพื่อลดการสลายตัวของวัสดุและการเปลี่ยนแปลงความหนืด
ความเสถียรของการทำให้เป็นพลาสติก:การหมุนสกรูที่ขับเคลื่อนด้วยเซอร์โว-จะรักษาความเค้นเฉือนที่สม่ำเสมอระหว่างการหลอมเรซิน ส่งผลให้โพลีเมอร์หลอมเป็นเนื้อเดียวกัน
แรงดันย้อนกลับ:การควบคุมแรงดัน-ไฮดรอลิกตามสัดส่วนด้านหลัง-ด้วยไฟฟ้าทำให้ความหนาแน่นของเรซินด้านหลังวาล์วกันกลับ-คงที่ในระหว่างการทำให้เป็นพลาสติกเพื่อการจ่ายฉีดตามปริมาตรที่แม่นยำ
การทำซ้ำ:ลูปป้อนกลับตามเวลาจริง-จะซิงโครไนซ์จังหวะเชิงกล แรงดันไฮดรอลิก และเอาท์พุตความร้อนเพื่อรักษา-ความเสถียรของกระบวนการในระยะยาว
ระบบควบคุมการฉีด
ปิด-การควบคุมลูป:ลูปป้อนกลับตามเวลาจริง-จะเปรียบเทียบพารามิเตอร์เป้าหมายกับตัวเข้ารหัสเชิงเส้นและเอาต์พุตเซ็นเซอร์ความดันไดนามิก โดยคำนวณคำสั่งใหม่อย่างต่อเนื่อง
การควบคุมความดัน:การควบคุมแบบหลายขั้นตอนดิจิทัล-ทำให้สามารถกำหนดค่าได้อย่างอิสระสำหรับการบรรจุ การบรรจุ และขั้นตอนการพักเพื่อเพิ่มประสิทธิภาพความหนาแน่นของชิ้นส่วน
การควบคุมความเร็ว:การทำโปรไฟล์ด้วยความเร็วหลายขั้น-ช่วยให้เปลี่ยนระหว่างการเติมคาวิตี้อย่างรวดเร็วและการบรรจุเกทที่ช้าได้อย่างราบรื่น
การควบคุมตำแหน่ง:ทรานสดิวเซอร์เชิงเส้นสัมบูรณ์จะติดตามตำแหน่งของสกรูระหว่างขั้นตอนการฉีด การยึด และการทำให้เป็นพลาสติก โดยไม่ต้องมีการกลับบ้านจุดศูนย์- หลังจากที่ระบบรีสตาร์ท
การฉีดหลาย-:ระดับความเร็วและแรงกดที่ปรับแต่งได้รองรับการเปลี่ยน-ความหนาของผนังที่ซับซ้อนและรูปทรงของรันเนอร์ที่ปรับเปลี่ยนได้
การเตรียมพลาสติกและการหลอมละลาย
การหมุนของสกรู:มอเตอร์ขับเคลื่อนโดยตรง-ให้การควบคุม RPM ที่แม่นยำ เพิ่มประสิทธิภาพแรงบิดในการขึ้นรูปพลาสติก ในขณะเดียวกันก็ป้องกันแรงเฉือนของเรซินร้อนเกินไป
การทำให้เป็นพลาสติก:รูปทรงของสกรูที่คำนวณเป็นพิเศษช่วยเพิ่มความเป็นเนื้อเดียวกันของหลอมเหลว และลดเวลาการผสมสี
แรงดันย้อนกลับ:การควบคุมตามสัดส่วนช่วยให้มั่นใจได้ถึงการบดอัดโพลีเมอร์ที่สม่ำเสมอและการระบายอากาศที่สม่ำเสมอระหว่างการนำเรซินกลับมาใช้ใหม่
อุณหภูมิหลอมละลาย:แถบทำความร้อนแบบเซรามิกรวมกับอัลกอริธึม PID แบบหลาย-โซนช่วยลดจุดร้อนของบาร์เรล
การเตรียมวัสดุ:แจ็คเก็ตฉนวนบาร์เรลในตัวช่วยลดการสูญเสียความร้อนในขณะที่ปกป้องเรซินวิศวกรรมที่มีความละเอียดอ่อนจากการรบกวนความร้อนโดยรอบ
ระบบหนีบ
โครงสร้างแคลมป์แบบสลับ-ความแข็งแกร่งสูง-ที่คำนวณผ่านการวิเคราะห์ไฟไนต์เอลิเมนต์ช่วยลดการโก่งตัวของเพลตภายใต้น้ำหนักเต็ม ทำให้มั่นใจได้ถึงการกระจายแรงที่สม่ำเสมอทั่วทั้งโพรงแม่พิมพ์ เพื่อรักษาความสมบูรณ์ของเส้นการแยกส่วนที่แน่น
ความสามารถในการทำซ้ำและความเสถียรของกระบวนการ
ระบบควบคุมป้อนกลับแบบรวม การจัดตำแหน่งเฟรมที่เข้มงวด และวาล์วที่ออกฤทธิ์เร็ว-ควบคุมความแม่นยำอย่างต่อเนื่อง การยึดกันกระแทกของสกรูสม่ำเสมอภายใน ±0.05 มม. ช่วยให้การถ่ายโอนแรงกดยึดคงที่ระหว่างการแข็งตัวของช่อง การควบคุมอุณหภูมิของของไหลไฮดรอลิกแบบรวมช่วยรักษาความหนืดของของไหลให้คงที่ ป้องกันการเคลื่อนตัวของกระบวนการในระหว่างรอบการผลิตที่ขยายออกไป
วัสดุที่เหมาะสม
- โพลีคาร์บอเนต (พีซี)
- โพลีเอไมด์ / ไนลอน (PA6 / PA66)
- โพลีออกซีเมทิลีน / อะซีตัล (POM)
- โพลีบิวทิลีนเทเรฟทาเลต (PBT)
- โพลีเมทิลเมทาคริเลต / อะคริลิค (PMMA)
- โพลีฟีนิลีนซัลไฟด์ (PPS)
- โพลีเมอร์ผลึกเหลว (LCP)
- โพลีอีเทอร์อีเทอร์คีโตน (PEEK)
- โพรพิลีนเกรดแม่นยำ (PP)
- อะคริโลไนไตรล์บิวทาไดอีนสไตรีนเกรดแม่นยำ (ABS)
การใช้งานที่เหมาะสม
ชิ้นส่วนอุตสาหกรรมที่มีความแม่นยำ:เกียร์ทางเทคนิค บูช ตัวเรือน และส่วนประกอบการกระตุ้นทางกลที่ต้องการพิกัดความเผื่อขนาดที่แคบ
อุปกรณ์ไฟฟ้า:ขั้วต่อไมโคร ตัวเรือนรีเลย์ เทอร์มินัลบล็อก ส่วนประกอบเบรกเกอร์ และเปลือกเซ็นเซอร์
ส่วนประกอบทางแสง:ชุดเลนส์ แผ่นนำแสง กรอบแสง กรอบสะท้อนแสง LED และถาดประกบไฟเบอร์
ส่วนประกอบทางการแพทย์:กระบอกฉีดยา ชิปไมโครฟลูอิดิก ตลับวินิจฉัย ฮับสายสวน และชิ้นส่วนตัวเรือนเครื่องช่วยหายใจ
ชิ้นส่วนยานยนต์ที่มีความแม่นยำ:ส่วนประกอบของหัวฉีดน้ำมันเชื้อเพลิง เซ็นเซอร์เรือนปีกผีเสื้อ ขั้วต่อชุดควบคุม และเฟืองไมโคร-แอคชูเอเตอร์
การกำหนดค่าทางเทคนิค
|
พารามิเตอร์ |
หน่วย |
ช่วงค่า |
|
แรงหนีบ |
กิโลนิวตัน |
800 - 4,000 |
|
น้ำหนักฉีด (PS) |
g |
45 - 680 |
|
ตัวเลือกเส้นผ่านศูนย์กลางของสกรู |
มม |
22 / 25 / 28 / 32 / 36 / 40 |
|
แรงดันการฉีดสูงสุด |
บาร์ |
2,100 - 2,800 |
|
ความเร็วการฉีดสูงสุด |
มิลลิเมตร/วินาที |
160 - 350 |
|
ความละเอียดตำแหน่งสกรู |
มม |
±0.01 |
|
ความแม่นยำในการควบคุมเบาะ |
มม |
±0.05 |
|
ความสามารถในการทำซ้ำของน้ำหนักช็อต (CV) |
% |
น้อยกว่าหรือเท่ากับ 0.15 |
|
ความแม่นยำของอุณหภูมิบาร์เรล |
ระดับ |
±0.5 |
|
เวลาตอบสนองไฮดรอลิก |
นางสาว |
น้อยกว่าหรือเท่ากับ 20 |
การทดสอบและการควบคุมคุณภาพ
การตรวจสอบ 3D CMM:ความขนานของเพลท ระยะห่างของแท่งยึด- และพิกัดความเผื่อในการจัดตำแหน่งได้รับการตรวจสอบโดยใช้เครื่องวัดพิกัดก่อนการประกอบขั้นสุดท้าย
การติดตามความดันแบบไดนามิก:เซ็นเซอร์ความดันความถี่สูง-จะตรวจสอบความเสถียรของแรงดันไฮดรอลิกในระหว่างรอบการทดสอบอย่างต่อเนื่อง
การวิเคราะห์ภาพความร้อน:การตรวจสอบความร้อนด้วยอินฟราเรดจะยืนยันการกระจายของอุณหภูมิไปตามโซนการให้ความร้อนของถังทั้งหมดในระหว่างการขึ้นรูปพลาสติกเรซิน
การวัดการจัดตำแหน่งด้วยเลเซอร์:การกระจายความเครียดของแท่งยึด-และความขนานของแท่นแม่พิมพ์ได้รับการปรับเทียบภายใต้แรงจับยึดสูงสุดโดยใช้เครื่องมือวัดเลเซอร์แบบไดนามิก
การตรวจสอบน้ำหนักช็อต:การขึ้นรูปตัวอย่างด้วยเรซินเชิงวิศวกรรมได้รับการตรวจสอบการควบคุมกระบวนการทางสถิติเพื่อรับประกันความแปรผันของน้ำหนักช็อตจะอยู่ภายในตัวชี้วัดเป้าหมาย
คำถามที่พบบ่อย
ถาม: เครื่องจักรนี้รักษาน้ำหนักช็อตที่สม่ำเสมอระหว่างการดำเนินการผลิตที่ยาวนานได้อย่างไร
ตอบ: ระบบควบคุมวงปิด-จะติดตามตำแหน่งของสกรูและแรงดันไฮดรอลิกอย่างต่อเนื่องผ่านตัวเข้ารหัสและทรานสดิวเซอร์เชิงเส้น โดยจะชดเชยความผันแปรของความหนืดของเรซินโดยอัตโนมัติโดยการปรับโปรไฟล์ความเร็วและจุดเปลี่ยนแบบไดนามิกแบบเรียลไทม์ โดยรักษาความแปรปรวนของคุชชั่นให้อยู่ภายใน ±0.05 มม.
ถาม: อุปกรณ์นี้สามารถประมวลผลความหนาของผนังขั้นต่ำได้คือเท่าใด
ตอบ: ขึ้นอยู่กับดัชนีการไหลละลายของเรซินและรูปทรงของโพรง ระบบจะประมวลผลชิ้นส่วนผนังบาง-ให้เหลือเพียง 0.3 มม. ความเร็วในการฉีดสูงถึง 350 มม./วินาที จับคู่กับเวลาตอบสนองของวาล์วที่รวดเร็ว ช่วยให้สามารถเติมคาวิตี้ได้เต็มก่อนที่เกตจะแข็งตัว-
ถาม: อุปกรณ์นี้สามารถรองรับโพลีเมอร์วิศวกรรมอุณหภูมิสูง-ได้หรือไม่
ก. ใช่. แถบเครื่องทำความร้อนเซรามิกอุณหภูมิสูง-เสริมและถังโลหะคู่แบบพิเศษรองรับอุณหภูมิในการประมวลผลสูงถึง 420 องศา ให้เอาต์พุตความร้อนและความต้านทานการสึกหรอที่จำเป็นสำหรับโพลีเมอร์วิศวกรรมที่เติม
ถาม: ความแม่นยำในการควบคุมตำแหน่งส่งผลต่อความคลาดเคลื่อนของชิ้นส่วนอย่างไร
ตอบ: ความแม่นยำในการควบคุมตำแหน่งจะกำหนดความเร็ว-ถึง-ระยะเวลาการเปลี่ยนแรงดันและขนาดเบาะสกรูสุดท้ายโดยตรง ความแม่นยำของตัวเข้ารหัส ±0.01 มม. ช่วยให้มั่นใจได้ถึงแรงกดที่จุดเติมตามปริมาตรที่แน่นอน ป้องกันความเครียดไวท์เทนนิ่ง การบิดงอ หรือการแปรปรวนของขนาดการหดตัว
ถาม: มีการควบคุมอุณหภูมิน้ำมันไฮดรอลิกแบบใดบ้าง
ตอบ: ตัวแลกเปลี่ยนความร้อนในตัวที่จัดการผ่านลูป PID จะรักษาน้ำมันไฮดรอลิกไว้ในช่วงอุณหภูมิที่เสถียร การควบคุมอุณหภูมิน้ำมันจะป้องกันการเปลี่ยนแปลงความหนืด ทำให้ความเร็วการตอบสนองของวาล์วและแรงดันในท่อสม่ำเสมอตลอดการทำงาน
ป้ายกำกับยอดนิยม: เครื่องขึ้นรูปแบบควบคุมการหลอมที่แม่นยำ ประเทศจีน ผู้ผลิตเครื่องขึ้นรูปแบบควบคุมการหลอมด้วยความแม่นยำ ซัพพลายเออร์ โรงงาน
คุณอาจชอบ


ส่งคำถาม