


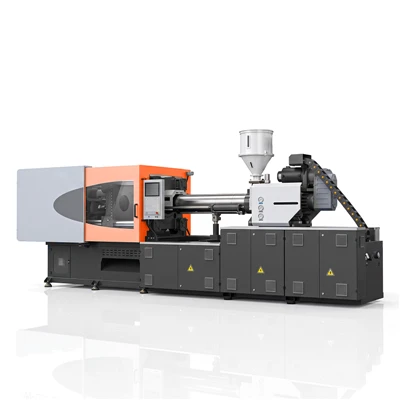
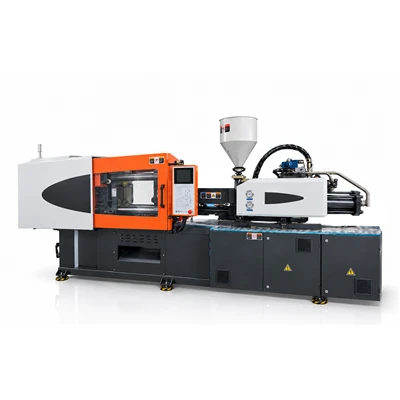
เครื่องฉีดขึ้นรูปด้วยแรงดันด้านหลังที่มั่นคง-
Ningbo Yalishi(Arlex) Plastic Machinery Co., Ltd. เป็นหนึ่งในผู้ผลิตชั้นนำและซัพพลายเออร์ของเครื่องฉีดขึ้นรูปด้วยแรงดันด้านหลัง-ที่มีความเสถียรในประเทศจีน โปรดอย่าลังเลที่จะส่งเครื่องขึ้นรูปแบบใช้แรงดันกลับขั้นสูง-ที่ผลิตในประเทศจีนจากโรงงานของเราที่นี่
เครื่องฉีดขึ้นรูปด้วยแรงดันกลับ-ที่มีเสถียรภาพรวม-การควบคุมแรงดันตามสัดส่วนตามเวลาจริงและ-การตอบสนองแบบไฮดรอลิกที่ตอบสนองอย่างรวดเร็ว เพื่อควบคุมความหนาแน่นของพลาสติกหลอมหลอมในระหว่างการนำสกรูกลับมาใช้ใหม่ ด้วยการยึดความต้านทานที่มั่นคงกับสกรูตลอดกระบวนการทำให้เป็นพลาสติก อุปกรณ์นี้จะทำให้ความทนทานต่อน้ำหนักของช็อตคงตัว กำจัดอากาศที่ติดอยู่ และรักษาความหนืดไดนามิกตลอดวงจรความแม่นยำหลาย-คาวิตี้ที่ต่อเนื่อง
อะไรเป็นตัวกำหนดความแม่นยำในการฉีดขึ้นรูป?
การขึ้นรูปที่มีความแม่นยำอาศัยการซิงโครไนซ์ที่แน่นหนาระหว่างความแข็งแกร่งทางกล ขอบเขตความร้อน และตัวชี้วัดการตอบสนองแบบไฮดรอลิก:
ความเร็วในการฉีด:ความเสถียรของโปรไฟล์ความเร็วช่วยให้มั่นใจได้ถึงความก้าวหน้าของหน้าหลอมเหลวที่สม่ำเสมอ ควบคุมอัตราเฉือนเฉพาะจุดและความเค้นภายในภายใน-รูปทรงผนังบาง
แรงดันฉีด:การส่งแรงดันที่สม่ำเสมอช่วยป้องกันความแตกต่างในการหดตัวตามปริมาตรในชุดคาวิตี้ ขณะเดียวกันก็กำจัดเส้นแยกออกจากกัน
การควบคุมตำแหน่ง:การวัดตำแหน่งสกรูเป็น ±0.01 มม. จะกำหนดจุดเปลี่ยนระหว่างขั้นตอนการเติมและการยึด หลีกเลี่ยงการช็อตสั้นหรือการบรรจุเกิน-
การควบคุมอุณหภูมิ:การควบคุมถังหลาย-โซนภายใน ±0.5 องศา ช่วยให้มีความหนืดหลอมคงที่และปกป้องโพลีเมอร์ที่ไวต่อความร้อน-
ความเสถียรของการทำให้เป็นพลาสติก:แรงบิดของสกรูไดรฟ์และรูปทรงการบินที่ทำให้เป็นเนื้อเดียวกันทำให้เรซินหลอมละลายได้อย่างสม่ำเสมอโดยไม่สลายตัวจากความร้อน
แรงดันย้อนกลับ:ความต้านทานอย่างต่อเนื่องที่ใช้กับสกรูถอยระหว่างการทำให้เป็นพลาสติกจะควบคุมความหนาแน่นของของเหลว การอพยพของก๊าซ และการกระจายตัวของเม็ดสี
การทำซ้ำ:ความสามารถแบบไดนามิกของเครื่องจักรในการสร้างความดันเป้าหมาย ตำแหน่ง และจุดตั้งค่าความร้อนตลอดการทำงานต่อเนื่อง
ระบบควบคุมการฉีด
ระบบหัวฉีดอาศัย-การป้อนกลับแบบลูปปิดและ-การตอบสนองของวาล์วความถี่สูงเพื่อรักษาความแม่นยำแบบไดนามิก:
การควบคุม-วงปิด:ตรวจสอบความดันการฉีดและเส้นโค้งความเร็วทุกๆ 0.5 มิลลิวินาที เพื่อชดเชยการเปลี่ยนแปลงความหนืดของวัตถุดิบ
การควบคุมความดัน:ขั้นตอนแรงดันการฉีดแบบหลาย-ขั้น-จัดการการเติมผ่านการระงับการเปลี่ยนภาพได้อย่างราบรื่น
การควบคุมความเร็ว:การทำโปรไฟล์ความเร็ว 10 ขั้นที่ตั้งโปรแกรมได้จะนำทางเรซินผ่านประตูแคบโดยไม่ทำให้เกิดการเปลี่ยนสีของแรงเฉือน
การควบคุมตำแหน่ง:ตัวเข้ารหัสแบบออปติคัลแบบสัมบูรณ์จะติดตามการเคลื่อนที่ของสกรูเพื่อทำการสลับเฟสให้เสร็จสิ้นภายในเสี้ยววินาที
การฉีดหลาย-:ขั้นแรงดันและความเร็วที่ปรับให้เหมาะสมทำให้ความหนาแน่นของผนังสมดุล กำจัดรอยยุบ และลดแรงเค้นตกค้าง
การเตรียมพลาสติกและการหลอมละลาย
การเตรียมการหลอมมุ่งเน้นไปที่ความหนาแน่นของการทำให้เป็นพลาสติกสม่ำเสมอในระหว่างการนำสกรูกลับคืนมา:
การหมุนของสกรู:เซอร์โวไดรฟ์ไฟฟ้าส่งกลับความเร็วแบบดิจิทัล ทำให้อัตราแรงเฉือนสม่ำเสมอโดยไม่คำนึงถึงภาระของระบบไฮดรอลิก
การทำให้เป็นพลาสติก:รูปทรงการเคลื่อนตัวของกำแพงกั้นแบบพิเศษช่วยให้เกิดการหลอมเหลว การกระจายสี และการควบคุมความร้อนแบบเสียดทานอย่างสมบูรณ์
แรงดันย้อนกลับ:การควบคุมวาล์วตามสัดส่วนจะรักษาความต้านทานเชิงเส้นตั้งแต่ 5 บาร์ถึง 150 บาร์ที่พิกัดความเผื่อ ±0.5 บาร์ โดยระบายสารระเหยที่ติดอยู่
อุณหภูมิหลอมละลาย:อัลกอริธึมการควบคุม PID ในตัวจะควบคุมแถบความร้อนเซรามิกเพื่อหยุดการเคลื่อนตัวของอุณหภูมิในระหว่างการวิ่งระยะไกล
การเตรียมวัสดุ:คอป้อนที่ควบคุมอุณหภูมิ-ป้องกันไม่ให้เม็ดอ่อนตัวตั้งแต่เนิ่นๆ โดยรักษาประสิทธิภาพทางเข้าของสกรู
ระบบหนีบ
สถาปัตยกรรมการจับยึดมีแผ่นเพลทที่มีความแข็งแกร่งสูง-ซึ่งได้รับการออกแบบทางวิศวกรรมผ่านการวิเคราะห์ไฟไนต์เอลิเมนต์ โครงสร้างแท่นแบบแข็งจะจำกัดการโก่งตัวภายใต้แรงยึดเต็มกำลัง โดยคงไว้ซึ่งความขนานทั่วทั้งพื้นผิวการกลึงตัด วงจรป้องกันแม่พิมพ์แรงดันต่ำ-จะติดตามตำแหน่งแคลมป์เพื่อหยุดการปิดหากตรวจพบสิ่งกีดขวาง
ความสามารถในการทำซ้ำและความเสถียรของกระบวนการ
ประสิทธิภาพการทำงานวัดจากความแม่นยำของน้ำหนักช็อตและการควบคุมความร้อนระหว่างเอาท์พุตต่อเนื่อง:
การเปลี่ยนแปลงน้ำหนักช็อต (CV):คงความแปรปรวนของน้ำหนักช็อตภายใน CV น้อยกว่าหรือเท่ากับ 0.08% ในรอบการขึ้นรูป 1,000 รอบติดต่อกัน
ย้อนกลับ-การตอบสนองต่อแรงกด:การตอบสนองของวาล์วตามสัดส่วนที่ต่ำกว่า 15 มิลลิวินาทีจะช่วยป้องกันแรงดันที่เพิ่มขึ้นระหว่างการเริ่มต้นการกู้คืนสกรู
ความสม่ำเสมอของความร้อน:การกระจายเอนทัลปีของการหลอมที่สม่ำเสมอช่วยลดการหดตัว การบิดเบี้ยว และ{0}}การเคลื่อนที่หลังการขึ้นรูป
การติดตามกระบวนการ:การบันทึกแบบเรียลไทม์-จะจัดเก็บแรงดันการฉีดสูงสุด โปรไฟล์แรงดันด้านหลัง- จังหวะการฟื้นตัว และตำแหน่งเบาะสำหรับการตรวจสอบย้อนกลับแบบกลุ่มทั้งหมด
วัสดุที่เหมาะสม
หน่วยนี้ดำเนินการด้านสินค้าโภคภัณฑ์ วิศวกรรม และเรซินประสิทธิภาพสูง-:
โพลีคาร์บอเนต (PC) / โพลีบิวทิลีนเทเรฟทาเลต (PBT):คงความเสถียรของการหลอมเหลวโดยไม่เกิดการเสื่อมสลายของสายโซ่โพลีเมอร์
โพลีเอไมด์ (PA6 / PA66 / PA12, ยังไม่ได้เติม & แก้ว-เต็ม):แรงดันต้านที่แม่นยำจะหยุดน้ำลายไหลของหัวฉีดพร้อมทั้งปกป้องใยแก้ว
โพลีออกซีเมทิลีน (POM):ป้องกันการติดขัดของเรซินผ่านการจัดการโซนความร้อนโดยเฉพาะ
โพลีเฟนิลีนซัลไฟด์ (PPS) / โพลีเมอร์คริสตัลเหลว (LCP):รองรับอุณหภูมิการประมวลผลสูงและความเร็วในการบรรจุที่รวดเร็ว
อะคริโลไนไตรล์ บิวทาไดอีน สไตรีน (ABS) / โพลีเมทิลเมทาคริเลต (PMMA):สร้างความชัดเจนของแสงและพื้นผิวที่ปราศจากริ้วอากาศ
การใช้งานที่เหมาะสม
การกำหนดค่าเครื่องนี้รองรับส่วนที่ต้องการขนาดทางกายภาพที่แคบและความคมชัดของแสง:
ชิ้นส่วนอุตสาหกรรมที่มีความแม่นยำ:เกียร์ แบริ่ง ใบพัด และกลไกขับเคลื่อนภายใน
อุปกรณ์ไฟฟ้า:ขั้วต่อแบบหลาย- ตัวเรือนเทอร์มินัล บล็อกรีเลย์ และกล่องหุ้มสวิตช์
ส่วนประกอบทางแสง:โครงสร้างเลนส์กล้อง แผ่นนำแสง ตัวยึดเซ็นเซอร์ออปติคอล และกรอบสะท้อนแสง
ส่วนประกอบทางการแพทย์:แผ่นของเหลวขนาดเล็ก- กระบอกฉีดยา กล่องวินิจฉัย และขั้วต่อของเหลว
ชิ้นส่วนยานยนต์ที่มีความแม่นยำ:ตัววาล์วน้ำมันเชื้อเพลิง ตัวเรือนเซ็นเซอร์ กล่องอิเล็กทรอนิกส์ และส่วนประกอบแอคชูเอเตอร์
การกำหนดค่าทางเทคนิค
|
พารามิเตอร์ |
หน่วย |
ค่า (120T) |
ค่า (180T) |
ค่า (260T) |
|
แรงหนีบ |
กิโลนิวตัน |
1200 |
1800 |
2600 |
|
ระยะห่างระหว่างแถบผูก (H × V) |
มม |
410 × 410 |
510 × 510 |
610 × 610 |
|
สูงสุด จังหวะการเปิดแม่พิมพ์ |
มม |
360 |
440 |
530 |
|
ตัวเลือกเส้นผ่านศูนย์กลางของสกรู |
มม |
30 / 35 / 40 |
40 / 45 / 50 |
50 / 55 / 60 |
|
อัตราส่วน L/D |
L/D |
22:1 / 20:1 |
22:1 / 20:1 |
23:1 / 21:1 |
|
ปริมาณการยิงตามทฤษฎี |
ซม.³ |
141 / 192 / 251 |
251 / 318 / 392 |
451 / 546 / 650 |
|
สูงสุด แรงดันการฉีด |
บาร์ |
2250 / 1800 / 1400 |
2150 / 1700 / 1380 |
2100 / 1730 / 1450 |
|
ย้อนกลับ-ช่วงความดัน |
บาร์ |
5 - 160 |
5 - 160 |
5 - 180 |
|
ย้อนกลับ-ความแม่นยำของแรงดัน |
บาร์ |
± 0.5 |
± 0.5 |
± 0.8 |
|
ความเร็วในการหมุนของสกรู |
รอบต่อนาที |
0 - 280 |
0 - 250 |
0 - 220 |
|
ความละเอียดของทรานสดิวเซอร์ตำแหน่ง |
มม |
0.01 |
0.01 |
0.01 |
|
โซนทำความร้อนบาร์เรล |
โซน |
4 + 1 |
4 + 1 |
5 + 1 |
|
ความดันของระบบ |
MPa |
17.5 |
17.5 |
17.5 |
การทดสอบและการควบคุมคุณภาพ
การทดสอบการยอมรับจากโรงงาน (FAT) ตรวจสอบการตอบสนองแบบไดนามิกของไฮดรอลิกและความเสถียรของโครงสร้างทางกลก่อนส่งมอบ:
การทดสอบแรงดันไฮดรอลิก:การทำงานต่อเนื่องตลอด 24 ชั่วโมงประเมินการตอบสนองของวาล์วและอุณหภูมิน้ำมันภายใต้ภาระการทำงานเต็มที่
ย้อนกลับ-การปรับเทียบความดัน:การสอบเทียบขั้นตอนของวาล์วสัดส่วนในการตั้งค่าความดัน 10 แบบ (10 บาร์ถึง 150 บาร์) เพื่อตรวจสอบความเป็นเส้นตรงของการตอบสนอง
การตรวจสอบความขนานของแท่นวาง:ตรวจสอบการวางตำแหน่งแท่นภายใต้แรงจับยึดเป็นศูนย์และโหลดเต็มโดยใช้เครื่องมือวัดแบบเลเซอร์
การทดสอบความเสถียรทางความร้อน:เครื่องทำความร้อนแบบบาร์เรลทำงานต่อเนื่อง 12 ชั่วโมงเพื่อยืนยันความเสถียรในการควบคุมอุณหภูมิภายใน ±0.5 องศา
การตรวจสอบวัฏจักรแห้ง:ความสม่ำเสมอของเซ็นเซอร์ตำแหน่งการวัดการทำงานแบบแห้ง 500 รอบและความราบรื่นของการเคลื่อนที่ทางกลไก
คำถามที่พบบ่อย
ถาม: การควบคุมแรงกดด้านหลัง-ช่วยปรับปรุงความสม่ำเสมอของน้ำหนักลูกช็อตได้อย่างไร
ตอบ: แรงดันต้านช่วยให้สกรูมีความต้านทานอย่างต่อเนื่องในระหว่างการคืนสภาพ แรงเชิงกลนี้จะบีบอัดเรซินด้านหน้าปลายสกรู เพื่อระบายอากาศที่ติดอยู่ และทำให้ความหนาแน่นของวัสดุเป็นมาตรฐาน ความหนาแน่นของหลอมเหลวที่สม่ำเสมอทำให้เกิดการเติมปริมาตรที่สม่ำเสมอตลอดรอบที่ต่อเนื่องกัน
ถาม: ช่วงแรงดันย้อนกลับ-ใดที่เหมาะกับโพลีเมอร์ทางเทคนิค
ตอบ: แรงดันต้านขณะใช้งานเริ่มตั้งแต่ 5 บาร์ถึง 30 บาร์สำหรับเรซินสินค้าโภคภัณฑ์ และ 30 บาร์ถึง 100 บาร์สำหรับโพลีเมอร์เชิงวิศวกรรม เช่น PC, PA66 หรือ PBT การเพิ่มแรงดันต้านจะช่วยปรับปรุงการผสมเรซิน ซึ่งควรสมดุลกับความเร็วของสกรูเพื่อจำกัดแรงเฉือนจากความร้อน
ถาม: เครื่องจักรนี้สามารถแปรรูป-เรซินเสริมใย-แก้วโดยไม่ต้องสึกหรอของสกรูได้หรือไม่
ก. ใช่. แรงดันต้านคงที่ช่วยรักษาเสถียรภาพของพลาสติกโดยไม่ต้องเพิ่มความเร็วของสกรู สำหรับสารประกอบที่มีฤทธิ์กัดกร่อน ถังโลหะคู่และสกรูเคลือบจะช่วยป้องกันช่องว่างทางกลจากการสึกหรอ-ในระยะยาว
ถาม: อะไรเป็นสาเหตุให้เกิดการเปลี่ยนจากระยะการฉีดไปสู่ระยะการทำให้เป็นพลาสติก
ตอบ: ตัวควบคุมจะเริ่มการกู้คืนสกรูเมื่อเฟสการยึดสิ้นสุดลงและเวลาการทำความเย็นเริ่มต้นขึ้น การหมุนของสกรูเริ่มต้นในขณะที่วาล์วสัดส่วนจัดการการปล่อยน้ำมันด้านหลังลูกสูบฉีด โดยรักษาแรงดันต้านเป้าหมายไว้จนกว่าสกรูจะถึงจุดสูบจ่าย
ถาม: การควบคุมแรงกดแบบวงปิด-ป้องกันช็อตช็อตได้อย่างไร
ตอบ: การควบคุมวงปิด-จะติดตามแรงดันวงจรไฮดรอลิกและตำแหน่งของสกรูอย่างต่อเนื่อง เมื่อความหนืดของเรซินหรืออุณหภูมิของถังเปลี่ยน ตัวควบคุมจะปรับการตั้งค่าวาล์วภายในมิลลิวินาทีเพื่อให้เป็นไปตามโปรไฟล์ที่ตั้งโปรแกรมไว้ เพื่อป้องกันการเปลี่ยนแปลงของการเติม
ป้ายกำกับยอดนิยม: เครื่องขึ้นรูปด้วยแรงดัน-ด้านหลังที่มั่นคง ประเทศจีนผู้ผลิตเครื่องขึ้นรูปด้วยแรงดันด้านหลัง-ที่มั่นคง ซัพพลายเออร์ โรงงาน
คู่ของ
ไม่ใช่คุณอาจชอบ


ส่งคำถาม